
磷酸铁锂正极材料生产用超纯水:车间水质指标、RO+EDI工艺与配置方案
磷酸铁锂正极材料的车间里,水不是辅助介质,而是直接参与反应的原料之一。从前驱体共沉淀、砂磨分散,到成品洗涤与设备清洗,几乎每一个工序都要和水打交道。水中的铁、铜、锌等金属离子一旦带入,会在正极材料中形成杂质相,影响比容量和循环寿命;氯离子残留则可能加剧集流体腐蚀。因此磷酸铁锂产线的用水,通常按电子级或接近电子级的超纯水标准来设计。
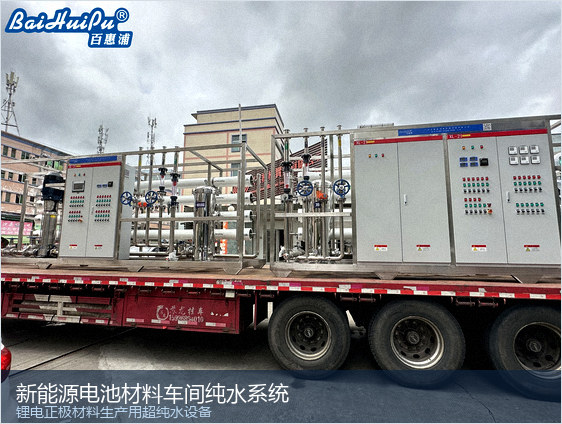
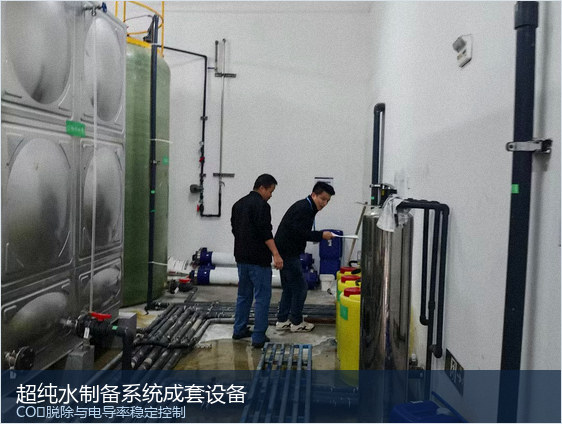
锂电正极材料车间超纯水系统,采用RO+EDI组合工艺
一、磷酸铁锂各工序为什么都要用高纯水
前驱体合成工序
磷酸铁前驱体通常由铁盐与磷酸盐在液相中共沉淀制得。反应体系的 pH 值控制精度要求较高,如果配制溶液所用纯水中含有钙镁离子,会与磷酸根形成难溶沉淀混入前驱体,导致后续煅烧产物中出现杂相。这一工序对水的电导率要求一般在 1 μS/cm 以下。
砂磨与分散工序
砂磨是把前驱体与锂源、碳源在液相中研磨到亚微米级。研磨介质的磨损会引入微量金属,而水中的离子会改变浆料 Zeta 电位,影响分散稳定性与粒度分布。用水电导率偏高时,浆料容易发生团聚,最终影响材料的压实密度。
洗涤与干燥工序
成品洗涤是控制残留锂、残留硫和氯离子的关键步骤。洗涤水的纯度直接决定了洗涤效果的上限——用含氯的自来水洗涤,等于在已经洗净的物料上重新引入氯离子。这段工艺通常要求电阻率不低于 15 MΩ·cm(25℃)。
设备与管道清洗
锂电材料车间的设备清洗用水标准往往被低估。砂磨机、反应釜、干燥设备内部若残留离子,会在下一批次生产中缓慢释放。行业内通常按 18.2 MΩ·cm 的终端精处理水进行最终冲洗。
二、磷酸铁锂产线超纯水关键水质指标
| 指标项 | 建议控制值 | 主要影响 |
|---|---|---|
| 电阻率(25℃) | ≥ 15 MΩ·cm,终端 18.2 MΩ·cm | 反映离子总量,影响材料纯度 |
| 电导率 | ≤ 0.067 μS/cm(终端) | 综合离子指标 |
| TOC | ≤ 50 ppb(终端 ≤ 10 ppb) | 有机物残留影响电化学性能 |
| 钠、钾 | 各 ≤ 1 ppb | 碱金属杂质影响容量发挥 |
| 铁、铜、锌 | 各 ≤ 0.5 ppb | 过渡金属杂质催化副反应 |
| 氯离子 | ≤ 5 ppb | 腐蚀集流体、影响循环寿命 |
| 二氧化硅 | ≤ 10 ppb | 形成不可逆杂质相 |
| 细菌总数 | ≤ 1 CFU/mL | 有机物与内毒素来源 |
需要说明的是,表中数值是行业内的常见设计控制区间,具体指标应以产品工艺文件和客户技术协议为准,不同产品型号(如储能型与动力型)的要求存在差异。
三、推荐工艺流程:预处理 + 双级RO + EDI + 抛光混床
针对锂电材料产线的用水特点,百惠浦通常推荐以下组合工艺:
预处理单元:砂炭滤设备去除悬浮物与余氯,软化设备降低硬度,超滤设备作为反渗透前的保安屏障,控制 SDI₁₅ 在 3 以下
一级反渗透:去除绝大部分溶解盐、有机物与胶体,脱盐率通常可达 97% 以上
二级反渗透:进一步降低离子负荷,为 EDI 提供稳定进水,减轻 EDI 负担
EDI 电去离子:连续电除盐,无需酸碱再生,产水电阻率稳定在 15~17 MΩ·cm
抛光混床:抛光混床作为终端精处理,把电阻率提升至 18.2 MΩ·cm 并稳定维持
终端过滤与紫外:去除微粒与细菌,抑制 TOC 上升
这套工艺的核心思路是"分担负荷":反渗透负责脱除绝大部分盐分,EDI 负责深度除盐而不需要化学再生,抛光混床负责最后的电阻率兜底。相比传统的"RO + 混床"方案,运行中不产生酸碱废液,对锂电材料车间的洁净管理更友好。工艺选择上的对比逻辑,可参考EDI和混床的区别。
四、系统配置要点与常见问题
产水量与储水设计
锂电材料产线的用水具有明显的间歇性:砂磨和洗涤工序集中用水,其他时段用水量很低。超纯水系统不宜频繁启停,因此需要设置足够容量的超纯水储罐(一般按 2~4 小时峰值用水量考虑),并配氮封或循环回流管路,防止储存期间水质下降。
管路材质选择
超纯水管路不得使用普通碳钢或镀锌管。常用材质为 PVDF 或 PFA 内衬不锈钢,阀门采用隔膜阀,避免死角。管路设计应尽量减少支管长度,并保持连续循环。
水质在线监测
建议在 EDI 出口和终端使用点分别设置在线电阻率仪,在终端设置在线 TOC 监测。数据接入车间 DCS 或中控系统,一旦超标立即报警并自动切换至排放,避免不合格水进入生产工序。
五、运行维护与成本考虑
锂电材料产线的超纯水系统,运行成本主要由电耗、膜与树脂更换、以及预处理耗材三部分构成。EDI 相比混床省去了酸碱采购与废液处理费用,但电耗略高;反渗透膜的更换周期取决于预处理效果与回收率设定,通常 2~3 年。
关于高盐废水侧的配套处理,可参考储能电池生产线废水处理工艺与纯水设备配置方案与锂电隔膜与电解液生产用超纯水系统,形成从纯水制备到废水回用的闭环思路。
需要针对您的原水水质做方案与选型?
广东百惠浦环保节能发展有限公司提供从水质检测、工艺设计、设备制造到安装调试的一站式服务,纯水设备、超纯水设备、反渗透设备、EDI设备、软化与超滤系统均可按需定制。
咨询热线:13631765076 | 联系我们 | 了解百惠浦
常见问题解答(FAQ)
Q:磷酸铁锂正极材料生产为什么必须用超纯水而不是纯水?
A:因为正极材料对金属杂质极为敏感。普通纯水的电导率通常在 1~10 μS/cm 量级,仍含有可观的钠、铁、氯等离子,进入前驱体后会形成杂相或残留,影响比容量与循环性能。超纯水把离子总量压到 ppb 级,是保证批次一致性的基础条件。
Q:RO+EDI 工艺和 RO+混床工艺哪个更适合锂电材料车间?
A:从水质看两者都能达到要求,差别在运行方式。EDI 连续运行、无需酸碱再生,没有酸碱储存与废液处理环节,对洁净车间更友好;混床出水电阻率上限更高,但需要定期再生。目前锂电材料产线以 RO+EDI+抛光混床的组合方案居多。
Q:超纯水系统需要多大的储水罐?
A:一般按 2~4 小时峰值用水量配置,并结合生产班次确定。储罐过大容易造成水质在储存期内下降,过小则导致系统频繁启停。建议同时设计循环回流管路并考虑氮封,控制储存期间的电阻率衰减。
Q:终端电阻率达不到 18.2 MΩ·cm 是什么原因?
A:常见原因包括:抛光混床树脂饱和未及时更换、管路或取样口引入污染、在线仪表未校准、EDI 出水本身不稳定导致抛光混床负荷过高。排查顺序建议从仪表校准开始,再检查树脂状态和管路密封性。
Q:系统运行中水中的 TOC 上升怎么办?
A:先检查预处理活性炭是否失效或出现生物泄漏,再确认超纯水储罐是否长期静止、紫外灯是否衰减。TOC 上升往往与管路内壁生物膜或储罐滞留有关,加强循环、检查紫外与终端超滤通常能改善。
2026年09月15日