
大型光伏组件制造基地纯水系统工程:2万吨每日规模案例
某光伏组件制造基地位于中部地区,年产能10GW,涵盖硅片切割、电池片生产和组件封装全产业链。光伏组件生产各工序对工业纯水的需求量和水质要求差异较大:硅片切割需使用去离子水进行碳化硅砂浆的在线回收和清洗;电池片制绒、蚀刻和镀膜工序需使用电阻率15MΩ·cm以上的超纯水;组件封装需使用软化水去除水汽和杂质。该基地建设了一套工业纯水设备系统,产水规模20000m³/d(833m³/h),是近年来国内单体规模最大的光伏行业纯水项目之一。本文详细介绍该项目的工艺设计、运行数据和工程亮点。
一、项目背景与用水需求分析
该光伏组件基地占地1200亩,建设有硅片切割车间、电池片生产车间和组件封装车间,年产值约50亿元。项目用水总量约22000m³/d,其中纯水用量20000m³/d(包括切割用水12000m³/d、超纯水5000m³/d、纯水3000m³/d),循环冷却水补水量约2000m³/d。原水为园区市政自来水管网供水,设计供水能力为30000m³/d,水量充足。
| 用水单元 | 用水量(m³/d) | 水质要求 | 主要工序 |
|---|---|---|---|
| 用水单元 | 用水量(m³/d) | 水质要求 | 主要工序 |
| 硅片切割 | 12000 | 电导率<20μS/cm | 砂浆循环清洗、碳化硅回收 |
| 电池片超纯水 | 5000 | 电阻率>15MΩ·cm,TOC<50μg/L | 制绒、蚀刻、PECVD镀膜 |
| 组件封装纯水 | 3000 | 软化水,硬度<1mg/L | 层压前清洗、EVA融化 |
| 循环冷却补水 | 2000 | 中水或软化水 | 封闭式冷却塔补水 |
| 合计 | 22000 | — | — |
二、工艺流程设计
该项目纯水系统采用「预处理+UF+一级RO+二级RO+EDI/TMB」的组合工艺,根据不同用水点的水质要求分配产水。切割用水因水质要求相对较低,采用一级RO产水直接供给;电池片超纯水采用二级RO+EDI深度处理;组件封装纯水采用一级RO+混床工艺。整套系统设计充分考虑了节能、浓水回用和模块化扩展的需求。
2.1 预处理系统设计
预处理系统设计产水量为1000m³/h,设置3套多介质过滤器(2用1备)和3套活性炭过滤器,采用PLC控制自动反洗。反洗水源为UF产水,避免对预处理滤层的冲击。软化器设置2台串联运行,采用时间型自动再生控制器,再生周期根据进水硬度动态调整。预处理出水满足:SDI15<3、浊度<1NTU、余氯<0.05mg/L,为后续膜系统的稳定运行提供保障。
2.2 超滤+反渗透系统
UF系统采用外压式中空纤维超滤膜,设计产水量900m³/h,过滤精度0.1μm,可有效去除胶体、大分子有机物和微生物。UF系统设置全自动气洗+水洗程序,膜元件设计使用寿命3年。RO系统分两期建设,一期安装4套大型RO装置(单套产水200m³/h),二期预留位置。二级RO设计回收率≥75%,单段脱盐率>99%,系统总脱盐率>99.5%。
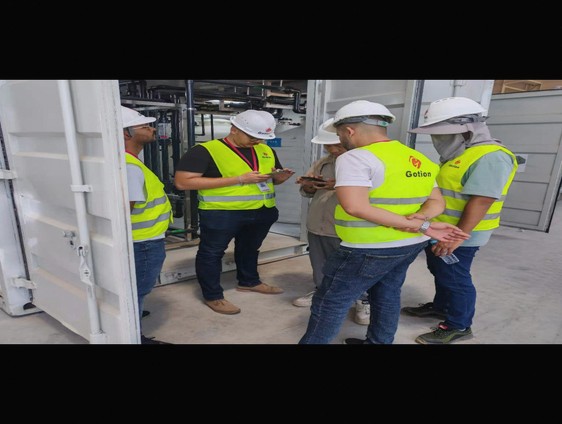
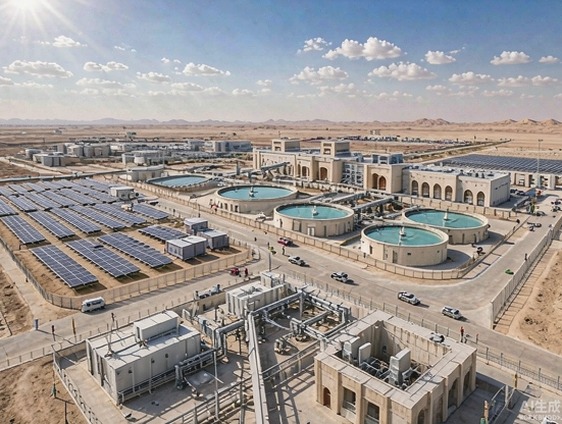
某10GW光伏组件基地纯水系统现场全景
2.3 EDI与混床精处理
电池片超纯水产水采用EDI+抛光混床组合工艺。EDI装置设计产水量500m³/h,单套产水电阻率15~18MΩ·cm;抛光混床作为精处理终端,确保出水电阻率稳定达到18.2MΩ·cm(极限值),TOC<10μg/L。混床树脂采用核级离子交换树脂,使用寿命可达5年以上。百惠浦为该项目提供了完整的EDI超纯水系统设备集成服务。
三、大型光伏纯水工程核心设备参数
| 处理单元 | 设计产水 | 水质指标 |
|---|---|---|
| 预处理产水 | 1000m³/h | SDI15<3,浊度<1NTU |
| UF产水 | 900m³/h | 过滤精度0.1μm |
| 一级RO产水 | 750m³/h | 电导率<50μS/cm |
| 二级RO产水 | 620m³/h | 电导率<5μS/cm |
| EDI超纯水产水 | 500m³/h | 电阻率15~18MΩ·cm |
| 抛光混床产水 | 500m³/h | 电阻率18.2MΩ·cm |
| 切割用RO水产水 | 300m³/h | 电导率<20μS/cm |
| 系统总回收率 | ≥78% | 含浓水回用 |
| 装机功率 | 约2500kW | 含全部水泵和风机 |
四、项目亮点与技术创新
4.1 浓水零排放设计
该项目中,所有RO浓水和EDI浓水均收集至浓水回收系统,经NF膜浓缩后,NF透过液回用于绿化和冲厕,NF浓水进入蒸发结晶单元处理,最终实现废水零排放。项目浓水总量约2200m³/d,经MVR蒸发器处理后产出杂盐约2~5吨/日,委托有资质危废处置单位安全处置。这一设计使项目整体水利用率达到95%以上,远超行业平均水平。
4.2 智能化控制系统
整个纯水系统采用DCS分散控制系统,实现全厂设备集中监控、连锁保护和运行优化。各处理单元设置独立的PLC控制站,通过工业以太网与中控室通信。系统设置有水质在线监测仪表(电导率、pH、ORP、浊度等),关键水质参数实时上传至MES系统,为生产管理提供数据支撑。同时,系统具备故障预警和远程诊断功能,大幅降低了运维人员的巡检工作量。
4.3 模块化分期建设
项目采用分期建设模式,一期建成切割用水和组件封装纯水产能,二期扩建电池片超纯水产线,预留了三期扩产接口。模块化设计使项目分期投资压力大幅降低,同时为后续产能升级保留了弹性空间。百惠浦公司在方案设计阶段充分考虑了远期扩展需求,管路和设备基础均按终期规模预留,降低了扩容改造成本。
五、运行数据与经济性分析
项目自2025年6月投产以来,运行稳定,各项水质指标全面达标。电池片超纯水水质实测数据:电阻率18.1~18.2MΩ·cm,TOC 5~8μg/L,硅 0.5~1μg/L,细菌<1CFU/mL,完全满足电池片生产的工艺要求。切割用水电导率稳定在15~18μS/cm,碳化硅回收率从75%提升至88%,有效降低了切割成本。
| 经济指标 | 设计值 | 实际值 | 说明 |
|---|---|---|---|
| 项目 | 设计指标 | 实际运行数据 | 对比 |
| 系统回收率 | ≥75% | 78%~82% | 超设计值 |
| 切割用水成本 | ≤8元/m³ | 6.5~7.5元/m³ | 低于预期 |
| 超纯水成本 | ≤15元/m³ | 12~14元/m³ | 低于预期 |
| 设备可用率 | ≥98% | 99.2% | 超设计值 |
| 年维护费用 | ≤200万元 | 约160万元 | 优于预期 |
百惠浦公司承接大型工业纯水系统工程已有17年经验,案例遍及光伏、半导体、电子、化工等多个行业。如需了解光伏行业纯水系统案例或获取类似项目的定制化方案,请联系:13631765076(微信同号),我们将安排技术团队免费到厂调研并提供工程报价。
六、常见问题解答(FAQ)
Q1:光伏基地纯水系统投资回收期多长?
以本项目为例,10GW光伏基地纯水系统总投资约1.2亿元,年运行成本约2800万元(含水耗、电耗、人工和耗材)。相比外购纯水(市场价约15~25元/m³),自建系统可将纯水成本降至8~12元/m³,年节约成本约3000~5000万元,投资回收期约2~3年。
Q2:EDI和抛光混床如何选择?
EDI适合连续运行、无人值守的大型超纯水系统,无需化学再生,运行成本低,但初始投资较高;抛光混床产水水质更稳定(可达18.2MΩ·cm极限值),但需定期更换树脂(每3~5年一次),适合作为EDI后精处理。本项目采用EDI+混床组合,兼顾经济性和稳定性。
Q3:光伏纯水系统的维护重点是什么?
主要维护工作包括:UF膜定期气洗(每周)、RO膜化学清洗(每3~6个月)、EDI模块消毒(每半年)、抛光混床树脂更换(每3~5年)、滤芯更换(保安过滤器每月、石英砂/活性炭每年)。百惠浦提供年度运维包年服务,含所有耗材更换和定期巡检。
Q4:浓水回用和零排放系统如何设计经济合理?
浓水回用需根据浓水水质和产量综合考虑。对于TDS<10000mg/L的RO浓水,NF膜浓缩是经济可行的选择;浓水TDS>15000mg/L后建议进入蒸发结晶。零排放系统的经济性取决于结晶盐的市场价格和危废处置成本。百惠浦可为业主做全生命周期经济性分析。
Q5:纯水系统如何与光伏产线联动?
纯水系统与MES系统对接,根据产线用水需求动态调整产水功率,避免设备低负荷运行造成的能耗浪费。同时,系统设置有应急储备水箱(1000m³),可在纯水系统故障时维持产线2~4小时的生产应急需求,保障生产连续性。
2026年09月16日