
氮化铝陶瓷基板纯水设备怎么配?流延成型、烧结前清洗与金属化工序的水质要求及工艺选型
氮化铝基板这东西,导热好、绝缘也好,可它对水特别挑。流延浆料里有一点钙镁,烧结后就出白点;金属化前的水洗没洗干净,附着力直接掉一半。这条线的纯水,不能用普通工业软水凑数。
一、工序不同,水的要求也不一样
氮化铝基板主流走流延成型,粉体要先球磨,球磨介质和浆料配制都用水。这一段最怕离子,钙镁钠带进浆料,烧结时形成液相,导热率往下掉。
流延生坯切好之后,要清洗表面。这一段怕颗粒,0.5微米以上的颗粒压进表面,金属化后就是针孔。第三段是金属化前的水洗,怕 TOC 和氯,有机物残留会让钨浆或者铜浆附着力不够。
跟氧化铝基板比,氮化铝对水更敏感。氧化铝容错高一些,水质差一点还能靠烧结温度补。氮化铝不行,烧结窗口窄,水质波动直接反映在导热率上。这也是不少做惯氧化铝的厂,转氮化铝时栽跟头的地方。
二、指标怎么定(表)
多数氮化铝基板厂把球磨和浆料段定在 10MΩ·cm 以上,清洗段往 15MΩ·cm 靠。下面这个区间是现场常见口径,各家内控会有出入。
| 工序 | 电阻率 | 关键控制项 |
| 球磨浆料 | ≥10MΩ·cm | 钙镁钠、电导率 |
| 生坯清洗 | ≥15MΩ·cm | 颗粒数、微粒子 |
| 金属化前洗 | ≥15MΩ·cm | TOC、氯离子 |
表格是参考,落到项目上还是看原水。南方地下水偏软但有机物高,北方地下水硬度高、铁也高,两套水的预处理差得远。先做全分析,再谈配置。
还有一点,浆料的固含量和黏度也会影响用水。固含量高的配方,球磨时间短,用水量小但水质要求更严。这块工艺和水的配合,最好让做浆料的工程师一起定。
三、工艺怎么配
预处理先稳住原水
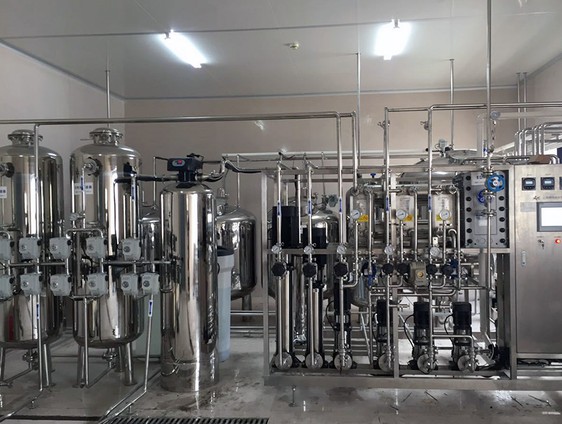
原水进厂波动大,尤其南方梅雨季,浊度能从 5NTU 跳到 30NTU。多介质加活性炭是标配,后面接软化。这套 纯水设备 的预处理,我们一般把 SDI 压在 3 以下,超滤出水更稳,能到 2 以内。
两级反渗透加 EDI 打底
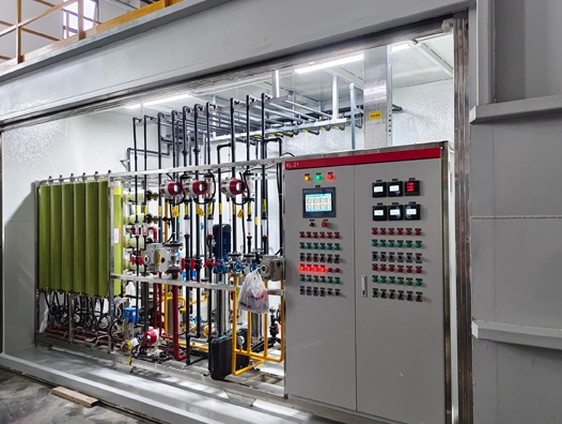
一级反渗透先脱掉大部分盐,二级把硼和弱电解质再压一遍。EDI 接在后面做精处理,出水稳定在 15MΩ·cm 上下。整套 超纯水设备 的膜通量别按峰值设计,按 18~20L/m²·h 排,留出衰减余量。
回收率方面,基板厂用水量不算大,但要求高。做到 70%~75% 比较常见,再往上浓水侧的硅和氟容易析出,膜洗起来费劲。
电耗上,两级反渗透加 EDI 吨水 1.3~1.7kWh。基板厂日用水量不大,电费不是大头,水质稳才是关键。
抛光与终端过滤
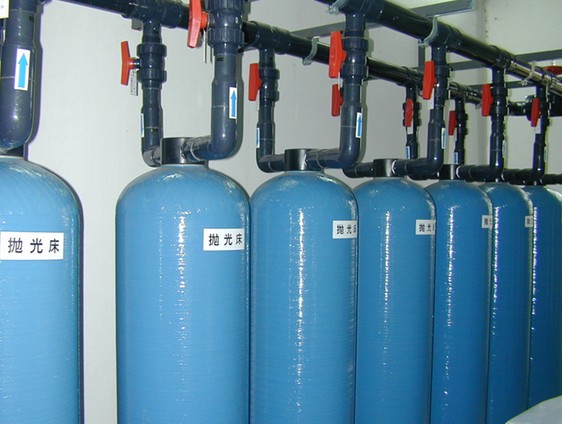
清洗段对颗粒很敏感,EDI 后面加一级抛光混床,再串 0.1 微米终端滤芯。管路循环走闭路,别留死角。死水段一长,细菌就起来,颗粒数跟着涨。
四、现场几个坑
管路材质是第一个。氮化铝线常见用 304,跑三四个月铁离子就上来,换成 316L 或者 PVDF 才稳。第二个是储罐呼吸器,没装或者滤芯破了,空气里的颗粒直接进罐。
第三个坑是回水不检测。很多厂只在产水口测电阻率,回水一路不测。回水电阻率掉了,说明管路有污染,早发现早处理。在线仪表与探头 该装就装。
还有个常见误解,以为电阻率达标就没事。电阻率测不出中性有机物和细菌,TOC 和微生物得单独测。金属化出问题,追到最后常常是 TOC 超了。
检修通道也得留。膜壳抽芯要一米五以上空间,管路贴太紧,换膜得拆半面墙。
浓水这块,如果园区有回用要求,接一段 中水回用设备 做冲洗水,回收率能到 70%~75%。
五、常见问题
氮化铝基板为什么不能用普通软化水?
软化只换钙镁,钠还在,电导率降不下来。浆料里钠高了,烧结液相增加,导热率掉得明显。
15兆欧够不够?
多数基板线够用。做高导热薄板或者高频产品的,会往 18MΩ·cm 推,看产品定位。
TOC 怎么控到 50μg/L 以下?
靠两级反渗透加 EDI,再加紫外和抛光混床。管路要循环,别让水在罐里停超过两天。
终端滤芯多久换一次?
看压差,一般 0.05~0.08MPa 就该换。按时间一刀切不靠谱,有的线三个月,有的半年。
撬装和土建怎么选?
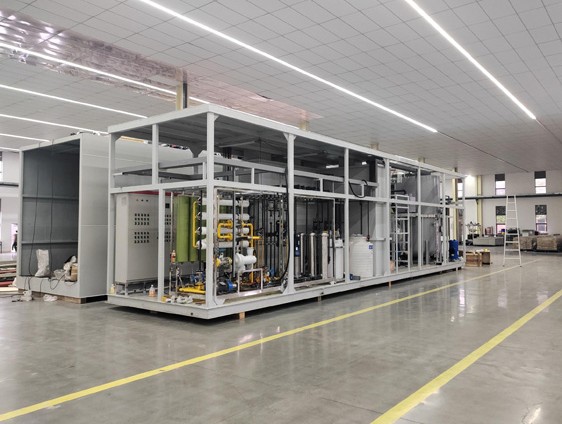
日产 200 吨以下撬装省事,进场接水接电就能跑。上了 500 吨,土建分体更划算,检修也方便。
冬天北方要防冻吗?
要。管路和罐体做保温,停机时把水排空。膜壳冻裂过一次,换下来不便宜。
六、给个选型思路
先把三段水的用量和水质内控列清楚,再定工艺。别让供应商拿一套通用方案套所有线。基板厂产量不算大,主机容易选大,选大了水停得久,微生物反而难控。
预算上,预处理和管路材质这两块别压。压了这两块,后面膜和 EDI 的维护费会把省下的钱吃回去。要按自己的产线出配置,可以打咨询热线:13631765076,把原水报告发过来核一遍。
同类的电子陶瓷用水要求,可以看 光学级聚碳酸酯纯水配置 那篇,颗粒控制的思路能互相对照。
2026年10月22日