
人造石墨负极纯水设备怎么配?骨料破碎、石墨化后水洗与负极辊压工序的水质要求及工艺选型
人造石墨负极这两年扩产很猛,问得最多的是水洗段的水到底要几个九。骨料破碎带铁、石墨化后表面有灰分,水洗不干净,辊压完负极片的铁含量和灰分就压不下来,电池厂一检就退。所以这条线的纯水,卡的是杂质,不是单纯电阻率。
一、负极用水难在哪
天然石墨和人造石墨都怕铁。骨料从颚破到球磨,全程和设备铁件摩擦,碎屑就混进去了。水洗段如果水里本身带铁,等于越洗越脏。所以负极纯水的铁离子得卡在 5μg/L 以下,比普通工业水低两个量级。
灰分是另一个指标。骨料里残留的硅、铝如果不冲掉,负极首效和倍率都受影响。水洗水电阻率够高,灰分才带不走电荷,颗粒才好沉。
说白了,负极水站不是简单除盐,是要把铁和颗粒一起拿掉。先定清楚要洗哪一步,再配设备。
二、关键指标怎么卡
多数负极厂把粉碎后水洗定在电阻率 1~5MΩ·cm,辊压前终洗往 10MΩ·cm 推。铁离子和磁性物是硬指标。下面这张表是我们按现场口径整理的常用区间,具体看甲方内控。
| 指标 | 粉碎后水洗 | 辊压前终洗 |
| 电阻率 | 1~5MΩ·cm | ≥10MΩ·cm |
| 铁离子 | ≤10μg/L | ≤5μg/L |
| 总硬度 | ≤0.03mmol/L | ≤0.01mmol/L |
| 颗粒数(>1μm) | ≤500/mL | ≤100/mL |
指标是死的,批次是活的。同一批骨料含水率不同,带出的铁量能差一倍。水站得按最差批次算余量,别把设计值顶满。
三、工艺怎么排
预处理与除铁
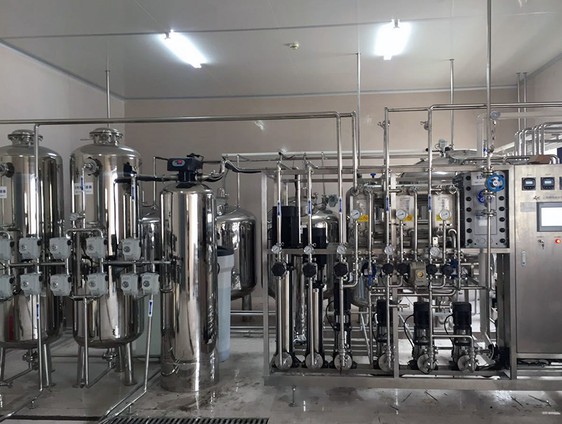
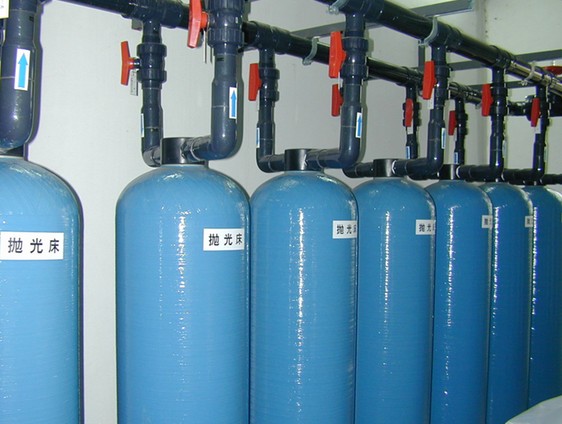
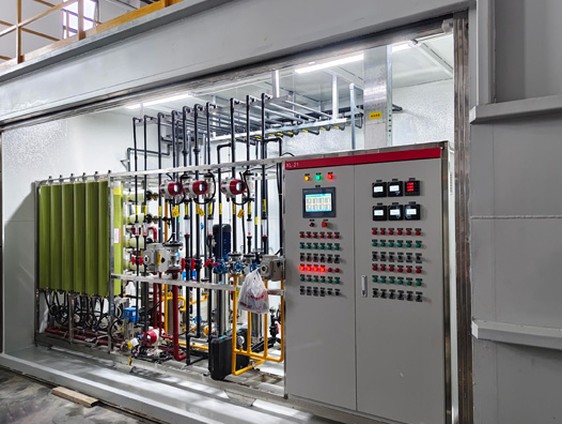
原水先多介质加锰砂除铁,再软化把硬度压下来。锰砂这步对负极特别关键,能把原水里的二价铁先拿掉八成。这套 纯水设备 的前段我们一般按 10m/h 流速配,流速慢一点除铁更干净。
两级反渗透加 EDI
一级 RO 脱盐 97%~98%,二级再压一道,EDI 收尾把弱电解质带走,终洗水稳定在 15MΩ·cm 以上。整套 超纯水设备 的模块按 85%~90% 负荷选,留余量,换批不慌。
终端超滤与磁滤
终洗前加一级 0.1μm 超滤,再串个磁性过滤器抓漏网铁屑。别小看磁滤,辊压前铁含量能不能压到 5μg/L,多半看它。
骨料含水率这事儿常被忽略。同一批石油焦含水量能从 3% 跳到 8%,带出的铁和灰分差一倍,水洗水量得跟着调。我们一般按最湿批次配泵,别按平均值,平均值最坑人。
石墨化后水洗还得出磁选灰。不少厂只在上游加磁选,下游辊压前忘了复查,负极片铁含量临界限波动。终洗前后各一道磁滤,数据才稳。
辊压前还得出颗粒检查。负极片灰分里硅铝如果偏高,首效掉得快。终洗水颗粒数卡到 100/mL 以下,辊压车间才有底气交样。
磁选灰这事儿拼的是细节。我们见过负极厂为省一台磁滤,结果整批负极铁含量踩线,电池厂整柜退货。那台磁滤的钱连一次退货零头都不够,账怎么算都该上。
四、磁选和除铁器别省
水里的铁有两来源,原水带的和管路掉的。管路用 304 不锈钢跑负极水,半年就冒铁,换 316L 或 PVDF 才稳。配合 工业纯水设备 的全不锈钢管路,铁含量才压得住。
还有个细节,水箱得用 PE 或者内衬。碳钢水箱哪怕做了防腐,久了也掉屑。这点很关键,返工一次够买三套水箱。
五、现场容易踩的坑
第一个坑是锰砂饱和没及时反洗,除铁效率掉一半,铁离子全线飘红。第二个坑是超滤膜没定期完整性测试,破了一股脑进终洗。这两个地方,滤芯与耗材 该换就换,别硬扛。
还有个细节,在线铁表得定期校准。我们碰过表头漂移,显示 4μg/L 实际 20,等电池厂退货才发现问题。需要按自己产线水量出方案,可以直接打咨询热线:13631765076,把原水报告和内控发过来,我们按表核一遍。
六、常见问题
负极一定要上 EDI 吗?
粉碎后水洗两级 RO 够用。辊压前终洗建议上 EDI,铁和颗粒卡得紧,不上容易批次波动。
磁性过滤器多久换一次?
按铁负荷算,一般 3~6 个月。含铁高的骨料批次多,得加密。磁棒别等吸饱了才清,吸饱就失效了。
电阻率做到 18.2 有必要吗?
负极用不到。15MΩ·cm 足够,硬上 18.2 只是多花钱,对铁和灰分没额外帮助。
回收率定多少合适?
原水硬度中等,75% 左右比较稳。硬度高又没回用口,做到 65% 也不丢人,硬冲高膜寿命掉得快。
设备占地大概多少?
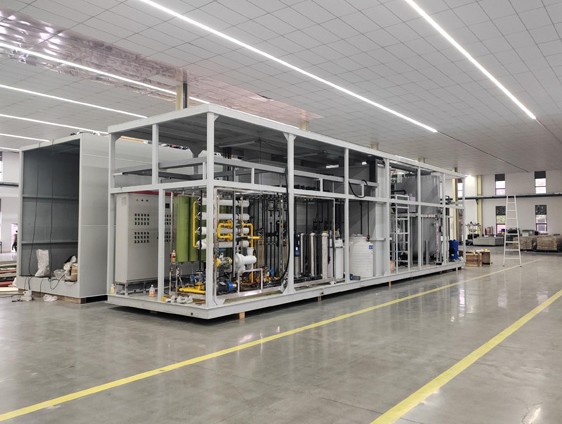
日产 800 吨的线,主机加罐体 70~90 平方米,撬装压到 50 平方米。层高留 4 米。
七、选型别只看报价
同吨位水站报价能差三成,差在锰砂品质、膜品牌、EDI 数量和管路材质。把这几项拉平再比价,才看得出谁实在。
相关的硬碳负极用水要求,可以看 钠离子电池硬碳负极超纯水 那篇,两条负极路线能对上。要落地的话,咨询热线:13631765076,我们按你的原水和内控,把工艺和设备清单一次给全。
2026年10月23日