
乳制品工厂纯水工程怎么建?行业标杆的配料用水指标、CIP清洗供水与杀菌前水质要点
乳品厂的水,跟一般工业水站不是一回事。配料水要进产品,CIP 水要洗设备和管道,杀菌前的物料水还要控微生物。三条线共用一套水源,任何一条出岔子,轻则批次报废,重则整条线停摆召回。
行业里一个日处理千吨级的乳品基地,把这三条水路分开建、统一管,算是一个值得看的标杆做法。下面拆开讲,哪些地方值得抄,哪些地方容易抄歪。
一、三条水路,各管各的事
配料水直接进产品,是三条里最严的。奶粉复原、酸奶发酵、乳饮料调配都用它,硬度高了会影响蛋白稳定性,微生物超标就是整批风险。这条水通常要做到接近纯净水,还得过紫外或者臭氧。
CIP 清洗水是第二条。它不进产品,但要保证清洗效果,硬度高了清洗剂起泡差、冲洗不净,残留会带到下一批。这条水量大,通常用软化水加过滤,末段漂洗用去离子水。
第三条是杀菌前的物料管线和设备冷却水。这条水不直接接触物料,但一旦换热器内漏,水就混进产品里。所以水质也不能太随便,硬度、氯离子都要控。
二、指标怎么定
乳品行业执行的是食品级口径,基础得符合生活饮用水卫生标准,配料水在此基础上再收紧。下面这张表是按标杆项目的验收指标整理的,具体以甲方内控和当地监管为准。
| 指标 | 配料水 | CIP 末段 | 冷却补水 |
| 电导率 | ≤10μS/cm | ≤50μS/cm | ≤200μS/cm |
| 总硬度 | ≤0.05mmol/L | ≤0.1mmol/L | ≤0.3mmol/L |
| 菌落总数 | ≤10CFU/mL | ≤100CFU/mL | 不考核 |
| 余氯 | ≤0.05mg/L | ≤0.1mg/L | ≤0.3mg/L |
三、工艺怎么排
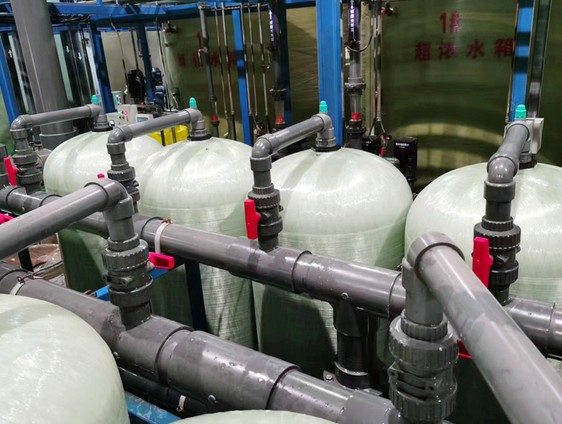
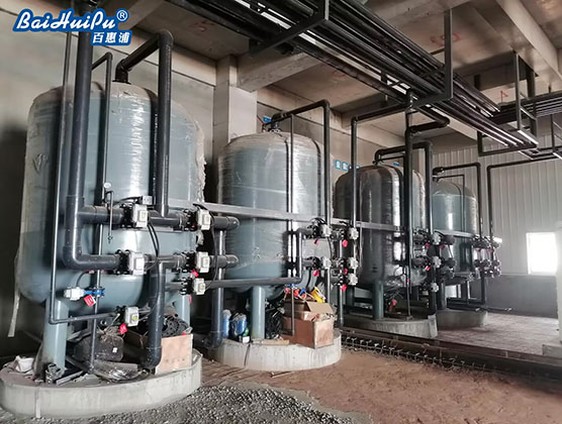
标杆项目走的是分质供水:原水先做多介质过滤和超滤,把浊度和微生物压下去,再分两路。配料水走两级反渗透加EDI,末端紫外杀菌;CIP 和冷却水走软化加过滤,末段漂洗再串一路去离子。
配料水末端不建议省紫外。RO 能挡细菌,但管路和储罐是二次污染的高发区,紫外放在用水点前最稳妥。臭氧也可以,但要注意脱除,残留会影响产品风味。
整厂用水统一调度,用集中供水的思路做主机房,末端按车间分质。这样主机集中维护,CIP 高峰用水也能互相调峰,不会一套设备闲一套设备满负荷。纯水设备按这个思路配,运行会顺很多。
分质供水的关键是水量平衡。CIP 高峰和配料低谷往往错开,主机按平均负荷配,末端用储罐调峰,比按峰值配主机省一大截投资。这笔账,设计阶段就得算清楚。
储罐容积也别抠。配料水至少要留半天的缓冲,遇上检修或者原水波动,能顶一阵。
四、容易抄歪的地方
头一个,储罐和管路消毒。很多厂设备买得不错,管路却是死角一堆,CIP 洗不到,隔段时间就检出菌。设计时就要把无死角、可排空考虑进去,别等验收才补。
第二个,余氯控制。市政水余氯高,进RO前要还原,不然膜被氧化,寿命大打折扣。还原剂加多了又会影响后面紫外,得靠在线表盯着调。
第三个,CIP 回用。清洗水回用能省不少水,但回用系统的微生物控制比新水难。末段水回收要配杀菌和监测,别为了省水把风险引进车间。要成体系做,参考中水回用的分质与消毒做法。
五、运行和维护
乳品厂的水站,考验的是稳定和可追溯。在线电导率、余氯、流量都要有记录,批次出了问题能倒查。仪表不校、数据不存,等于白装。
耗材更换要按水质走,不能死按日历。原水好的厂,膜三五年没问题;原水差又赶上梅雨季,一年半就得查。备件像滤芯、紫外灯管、配件,常备一套在库,停机时间能压下来。
六、常见问题
配料水一定要做到EDI吗?
看产品。普通乳饮料两级RO加紫外多数能过;婴配粉、发酵乳这类对离子和微生物都敏感的,建议上EDI,水质更稳,批次差异小。
CIP 水和配料水能不能共用一套?
不建议全共用。CIP 高峰用水量大,会把配料水的水压和水量带下去。可以共用原水预处理,后段分质,主机分开或者做水量分配。
原水余氯高,怎么保护RO膜?
进膜前加亚硫酸氢钠还原,配在线余氯表联锁。还原剂别过量,否则后面紫外杀菌效果打折。这个点看着小,实际很关键。
储罐要不要氮封?
乳品配料水一般不用氮封,但储罐要密闭、呼吸口带过滤,避免空气中微生物和颗粒进去。罐体定期清洗消毒,比什么措施都管用。
冬天原水温度低,产水量不够怎么办?
RO 产水随温度下降,北方冬天能少两三成。可以在前段加板换提温,或者按低温工况放大膜面积。别拿夏天数据选型,冬天准不够用。
整套工程大概多久能建好?
看规模。千吨级主机房从设计到调试,正常四到六个月,撬装能压缩现场工期。老厂改造还要算停产窗口,提前排。
要按自己的产品结构和原水条件规划整厂水系统,可以找我们聊。把日产量、用水点和现有水质说清楚,方案能落地。咨询热线:13631765076。
2026年10月26日