
环氧树脂纯水设备怎么配?缩合反应、水洗精制与成品稀释用水的水质要求及工艺选型
环氧树脂这行,最怕的不是反应釜,是水洗精制那几道水。缩聚完副产的盐、过量的碱和没反应完的环氧氯丙烷,都得靠水洗拿掉。水不干净,成品氯离子高、色泽深,下游做电子封装的直接退货。
有个做涂料树脂的厂,水洗段图省事接了软化水,成品氯离子老是卡线,客户投诉不断。后来一查,是水里钙镁没除净,跟副产盐混在一起,根本分不清。这种糊涂账,换成纯水就清爽了。
一、环氧树脂生产,哪几处离不开纯水
从缩聚到成品,用水点主要有三块:反应釜洗涤、水洗精制、成品稀释调配。水洗精制段最挑,因为这一道直接决定成品的氯离子和含盐量,下游电子级客户卡得死。
反应釜洗涤相对宽容,把残留的环氧氯丙烷和碱冲掉就行;到了水洗精制,金属离子和硬度都要卡,不然成品固化慢、电性能差,做覆铜板基材根本过不了。
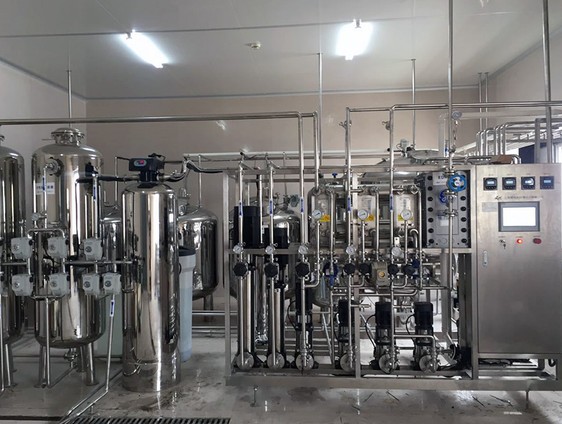
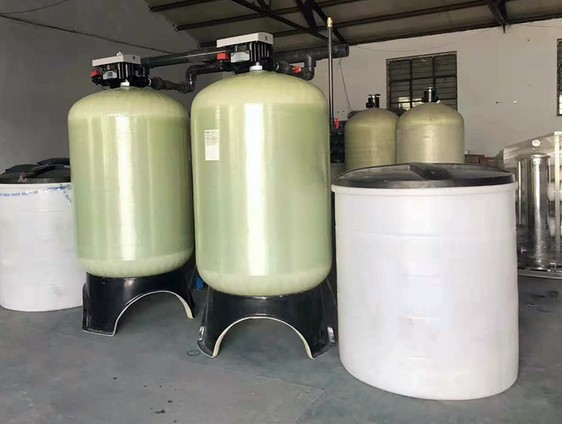
我们一般建议洗涤段走软化加两级 RO,精制段再加 EDI。这样配,氯离子和金属离子压得下去,成品稳定性好。具体参考我们纯水设备的成套思路。 有一条经验:洗涤段和精制段的水量比例别搞错。很多厂洗涤段水开太大,精制段反而供不上,成品氯离子就飘。按 7:3 左右配比较稳,具体看你的反应釜批次大小。
二、指标卡在哪
环氧树脂没有统一用水国标,看做的是通用级还是电子级。下面是我们按几条线整理的常用区间,拿去跟工艺对一遍。
| 指标 | 反应釜洗涤 | 水洗精制 | 成品稀释 |
| 电导率 | ≤50μS/cm | ≤10μS/cm | ≤5μS/cm |
| 氯离子 | ≤20mg/L | ≤2mg/L | ≤1mg/L |
| 总硬度 | ≤0.1mmol/L | 近零 | 近零 |
| 金属离子(Fe) | ≤50ppb | ≤10ppb | ≤5ppb |
三、工艺怎么排,钱花在哪
打底砂滤炭滤软化,两级 RO 把电导率拉到个位,精制段上 EDI 或者抛光混床。环氧树脂一般做到 5~10μS/cm 够用,电子级才追更低,别一刀切。真要做覆铜板基材那种高要求,再往超纯水设备那一档靠。这档配置我们做过不少,成品电阻率能稳定压到客户要求以内。
回收率看原水。南方软水区 72%~75% 没问题;北方硬水区硬撑,膜结垢两三个月废。别拿夏天数据选型。 环氧树脂黏度大,洗涤水温也有讲究。水温太低,盐和碱溶不净;太高,又加速设备老化。我们一般把洗涤水控制在 30~40 度这个区间,比常温洗得干净,又不伤设备。
几条线离得远的,与其各搞一套,不如用集中供水把产水并起来。拿不准原水配几级,把水质报告发来我们算。咨询热线:13631765076。
四、现场容易踩的坑
第一个坑是水洗槽材质。普通碳钢槽长期装含氯离子水,本身就在溶铁,测出来铁离子忽高忽低。316L 或者 PP 槽更稳,这钱别省。
第二个是洗涤水串线。洗涤段和精制段的回水如果混在一起,前面没除净的盐又回到精制段,等于白洗。两路水必须分开管路,别嫌麻烦。 我们见过最离谱的,是把洗涤回水直接进原水箱,结果整系统氯离子被自己污染,查了一个星期才发现是内循环在捣乱。这种省事的代价,往往比多铺一路管贵得多。
第三个是仪表。电导率表、pH 计半年不校,显示数和实际差一截,等产品出问题才发现表飘了。仪表、配件这些小东西,出事全在它身上。
五、运行成本
环氧树脂水站电费压在高压泵,两级 RO 加 EDI 每吨水耗电 1.0~1.5 度。膜三到五年一换,摊到每月不算吓人。
容易被低估的是预处理耗材。石英砂、活性炭、软化树脂换得勤,一年下来也是笔钱。原水浊度高的,前面加超滤,能把后面的账压下来。 另外,精制段用的 EDI 模块怕有机物污染。如果前端炭滤失效,树脂和 EDI 很快板结,产水电阻率掉得很快。炭滤的更换周期得盯着进水 COD,别等出问题再换。
六、常见问题
环氧树脂一定要上 EDI 吗?
看做的是哪档。通用涂料级两级 RO 加混床够;电子封装、覆铜板基材那种,建议 EDI 兜底,水质稳。
为什么氯离子这么要命?
氯离子高,成品固化慢、电性能差、还腐蚀设备。电子级客户 ppb 级都要卡。
水洗水能回用吗?
能,但要分流。精制末段相对干净的水可收进中间水箱回前段;含盐和碱多的头道水单独走。要做体系,参考中水回用的做法。
5μS/cm 和 1μS/cm 差多少?
差在末端。5 两级 RO 基本能到,1 得加 EDI 或者混床,初投资高两三成还有耗材。按工艺选,别一刀切。
膜多久换?
维护好三到五年;原水差没预处理的,一年多就得换。压差涨 15% 或者产水量掉 10%,就该开膜查了。
老车间能撬装吗?
能。撬装整套发过去接管接电就跑,占地小。老线改造撬装最省事。
需要按自己的环氧树脂产线出一版水质配置和报价,直接联系我们。把原水水质、用水点和峰值水量说清楚,方案能落得更准。咨询热线:13631765076。
2026年10月27日