
锂电电解液超纯水设备怎么选?水分控制、金属离子限值与双级RO+EDI配置
一、电解液车间为什么要盯住水
六氟磷酸锂怕水,这不是新闻。水分一进料就水解,产出的HF会腐蚀极片、拉低循环寿命。所以电解液配制的投料区、溶解罐、注液工位,用的水基本都是18兆欧以上的超纯水。可不少刚入行的朋友还在拿普通纯化水凑合,跑几个月才发现电芯自放电偏高,回头查来查去,问题出在水上。
我们给某电解液厂做改造时就碰到过:厂里原有台老设备,在线电阻率表显示15兆欧,看着还行。实际取样一化验,钠离子、氯离子全超,电阻率表早就不准了。说白了,看表不如看化验单。
这套超纯水设备的选型逻辑,跟常规电子行业还有些不一样,下面拆开讲。
二、水质指标定在多少合适
不同工序要求差别不小,别一刀切。我们给出的建议值如下:
| 用水工序 | 电阻率 | TOC | 金属离子 | 备注 |
|---|---|---|---|---|
| 电解液溶解 | ≥18MΩ·cm | ≤30ppb | 合计≤5ppb | 投料区直供 |
| 注液前清洗 | ≥15MΩ·cm | ≤50ppb | ≤10ppb | 循环管网 |
| 储罐冲洗 | ≥10MΩ·cm | ≤100ppb | ≤20ppb | 定期CIP |
这套数不是拍脑袋来的,是从几家客户的化验单里攒出来的。多数情况下,溶解段卡得最严,冲洗段可以放宽些,省钱也省心。
三、工艺路线怎么走
常规路线是:原水箱→石英砂加活性炭过滤→软化或阻垢→一级RO→二级RO→EDI→抛光混床→用水点。原水硬度高的话,前面软化那步别省,不然二级RO膜压差三个月就起来了,换膜的钱比省下的投资多得多。
有个细节容易漏:抛光混床到用水点之间的管路,要用316L或PVDF。普通UPVC管时间长了会析出有机物,TOC怎么都压不下去。某客户当年就吃过这亏,管路换完TOC直接掉了一半。
同做电池材料的还有锂电正极材料纯水设备这条线,前驱体沉淀那块的用水逻辑可以对照参考;储能一侧则可以看看储能集装箱液冷纯水设备的循环水路设计,思路相通。
系统装完先别急着通水。我们惯例是空载跑两天,把管路和罐体冲干净,取样送检,数据齐了再切产线。看着慢,实际比带水调试返工快得多,水样留档,以后对比有依据。
调试期还有个动作别省:把每个用水点的阀门开度记下来。产线满负荷时管网流量分配跟空载完全两回事,提前记好,投产时按表一调就位。
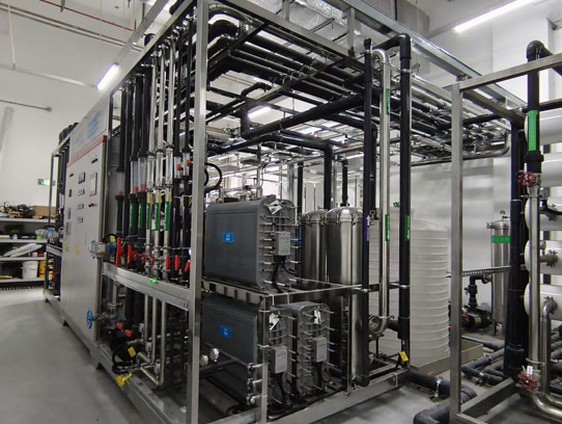
EDI进水注意别让余氯进来,活性炭出口留个还原剂投加点,膜堆寿命能拉长不少。这话听着简单,真出问题时能省下几万块的换膜钱。
四、配置与成本怎么估
按一套10吨/小时的系统算,设备投资在几十万这个量级,具体看自动化程度和罐体材质。吨水综合电耗约2~3度,大头耗在二级RO高压泵上。耗材方面,抛光混床树脂寿命一般8~14个月,EDI膜堆3~5年,这些是运行成本的大头。
想控成本,两条路:一是把冲洗段和溶解段分质供水,别全按18兆欧供;二是RO浓水别直接排,接一套中水回用设备收回来冲地、浇灌、洗塔,一年省下的水费不是小数。预算再紧一些的,可以退一步用双级RO加混床的组合,这套纯水设备方案投资能低两成左右,但树脂再生频率会上来,人工要算进去。
五、几个容易踩的坑
第一,罐体呼吸器要装疏水滤芯。南方梅雨季空气湿度大,普通滤芯吸潮之后,罐里水质三天就往下掉。第二,循环管网的回流口别接在用水点下游太远,水流死区是细菌温床。第三,别迷信在线电阻率表,每月送样化验一次,数据心里才有底。
还有个冷知识:抛光混床再生完的头一罐水要排掉。刚再生完的树脂会掉微量杂质,直接供水反而污染用水点。选型拿不准的,直接打咨询热线:13631765076,把原水化验单发过来,我们先帮你把把关。
常见问题
电解液车间必须全厂供18兆欧的水吗?
溶解段建议做到18兆欧以上,冲洗段15兆欧通常够用。全厂都按18兆欧供,投资翻着涨,没必要。
钠离子超标一般是哪里出的问题?
八成是混床树脂失效或再生不彻底。先查树脂状态,再看EDI电流设置,别急着换膜。
抛光混床树脂多久换一次?
正常8~14个月,看进水水质和取水量。产水电导或电阻率连续走低,就该安排更换了。
RO浓水能回收吗?
能。回收率大概做到60%~75%,处理完用于冲洗、绿化没问题,是否划算看当地水价。
系统要占多大地方?
10吨/小时的撬装系统大约30~40平方米,留够检修通道就行,层高要求不高。
夏天水质波动大怎么办?
水温超30℃时RO脱盐率会往下掉,有条件做个原水调温,或者把产水缓存罐做大点当缓冲。
写在最后
电解液用水的核心就一句话:把水当原料管,别当辅料管。指标定清楚、工艺走对路、日常盯化验,基本不会出大问题。拿不准的可以对照我们做过的固态电池正极材料高纯水设备项目先盘盘思路,也可以直接联系百惠浦,咨询热线:13631765076,现场工况发过来,我们出方案。
2026年11月02日