
粘胶纤维生产纯水设备怎么选?浆粕洗涤、纺丝凝固与酸浴调配的水质要求及工艺配置
粘胶纤维也就是人造丝,生产工序吃水很重。浆粕洗涤、纺丝凝固到酸浴调配,每一段对水的要求都不一样。硬度、铁锰和硅控制不好,纺丝断头、酸浴结垢接踵而来,停机清理比当初省的那点设备钱贵得多。
很多老厂直接接软化水或者地下水就用,跑半年酸浴槽结一层垢,换热效率掉,能耗蹭蹭涨。这篇按浆粕洗涤、纺丝凝固和酸浴调配三段给水质线,并给出软化加两级RO的配置思路。
一、粘胶生产,水到底卡在哪几条线
浆粕洗涤要冲掉半纤维素和杂质,水质宽容些;纺丝凝固段在酸浴里成形,水里的钙镁铁会进到纤维里影响强力和色泽;酸浴调配段对电导和铁要求最严。三段混着用一套水是行不通的。半纤维素和果胶类杂质要是没冲干净,后续黄化段副反应多,成品白度下不来。所以洗涤段的用水量其实占全厂大头,别为了省水把洗涤做薄了。
下面这张表按几条产线跑下来的常用区间,拿去对一遍。做长丝的末端比短纤更严,别抄错列。末端纯水段可以看我们的纯水设备。
| 指标 | 浆粕洗涤 | 纺丝凝固 | 酸浴调配 |
| 电导率 | ≤50μS/cm | ≤10μS/cm | ≤5μS/cm |
| 硬度(以CaCO₃) | ≤50mg/L | ≤10mg/L | ≤5mg/L |
| 铁Fe | ≤50ppb | ≤20ppb | ≤5ppb |
| 锰Mn | ≤20ppb | ≤10ppb | ≤3ppb |
| 硅SiO₂ | 不考核 | ≤200ppb | ≤100ppb |
二、工艺怎么搭,软化放哪一段
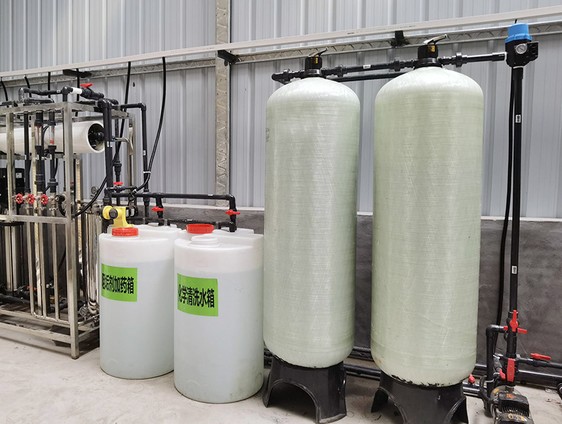
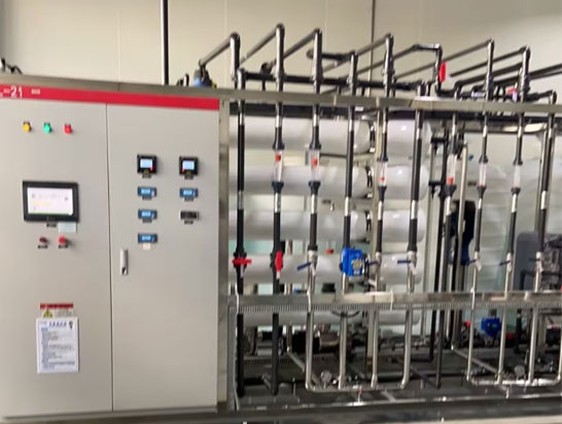
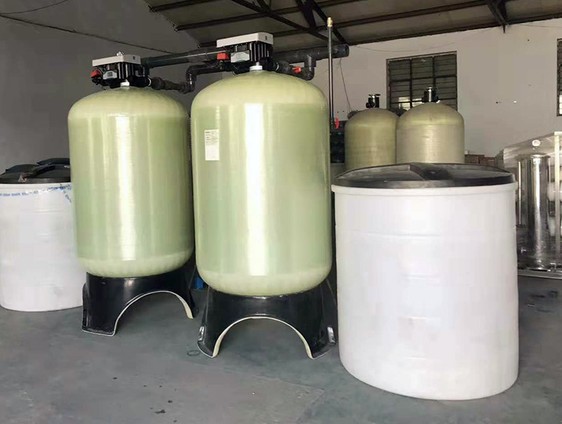
原水硬度高,砂滤炭滤之后必须上软化,把钙镁先摁住,不然RO膜和酸浴槽都遭殃。主体两级RO把电导率拉下来,酸浴调配段再上EDI或者混床收尾。浆粕洗涤那段两级RO够用,别一刀切上超纯。
厂区几条线离得远,与其各搞一套,不如参考集中供水把产水并起来。需要了解软化树脂再生的盐耗和周期怎么算,单独看那篇更细。拿不准自己原水该配几级,把水质报告发过来我们按工况算一遍。咨询热线:13631765076。
三、现场容易踩的坑
第一个坑是酸浴槽材质。普通碳钢长期装硫酸锌和硫酸钠溶液,金属离子慢慢溶出,铁锰指标失控。衬塑或者316L更稳,这钱别省。
第二个是RO浓水没分流。浓水直接进酸浴调配段,盐分越攒越高,电导压不住。浓水该排放的排放,该进中水的进中水。
第三个是仪表漂移。电导表、硅表半年不校,显示数和实际差一截,等产品出问题才查到表飘了。和配件维护一样,定期标定。
四、运行成本怎么算才不骗自己
粘胶水站电费压在高压泵上,两级RO加EDI每吨水耗电0.9~1.3度。软化盐和EDI树脂是耗材大头,一年摊下来不小。
容易被低估的是酸浴段的换热器清洗。水质差,换热器结垢快,清一次停机大半天。前面把软化做扎实,后面清洗频率能降一半。
再算一笔账,粘胶厂用水量大,水费在北方和西北占比不低。把洗涤水和酸浴浓水分流回用,原水消耗能掉一大截,水费贵的地区一年省出的钱够覆盖半套软化再生。别只看设备初投资。
酸浴调配对钙镁特别敏感。硬化度高了,酸浴里硫酸盐容易结垢,纺丝喷头堵、断头率跟着往上走。这一段用水得把硬度摁到极低,软化段再生周期按实际硬度重算,别照搬手册上的默认值。
浆粕洗涤那段水量大,硬度不高也能用两级RO出水,没必要都上高纯。把它和配液段分开计量,哪段超了哪段查,比混在一起瞎找快得多。厂区能并管就并管,日常加药和监测都集中。
老粘胶厂改造常常地方窄、管路旧。能撬装就撬装,整体发过去现场接管接电,比散装省一半工期。原水波动大的厂,前面加个缓冲池让预处理稳下来,后面两级RO才不容易被冲击,膜也用得久。
纺丝凝固段的用水温度也要卡稳。水温波动大,凝固速率不均,丝条粗细差,后段拉伸断头就多。这一段纯水先进热交换稳温,比事后调工艺参数省事。
五、常见问题
纺丝段必须用超纯水吗?
看产品。普通短纤两级RO加混床够;做高档长丝的凝固和酸浴调配段建议上EDI,水质更稳。
铁锰为什么ppb级就要卡?
铁锰进纤维影响色泽和强力,还催化酸浴副反应。酸浴段5ppb以内是多线内控,不是矫情。
清洗水能回用吗?
能,但要分流。浆粕洗涤水相对干净收中间水箱回前段;含酸残液单独走。体系做法参考中水回用。
原水硬度高,软化段总堵怎么办?
多半是再生没做好或者进水SDI偏高。补好砂炭滤和气浮,按实际硬度重算再生周期,别照搬手册。
膜多久换一次?
维护得好三到五年;原水差没预处理的,一年多就得换。压差涨15%或者产水量掉10%,就该开膜查了。
老厂改造能做撬装吗?
能。撬装整套发过去接管接电就能跑,老线改造最省事。
需要按自己的粘胶产线出水质配置和报价,直接联系我们,把原水、用水点和峰值水量说清楚。咨询热线:13631765076。
2026年11月06日