
光伏电池片清洗纯水设备怎么配?制绒与扩散后清洗的水质要求及工艺选型
电池片制绒之后那层金字塔绒面最娇气。灰点、金属离子、哪怕一点有机残留,都会让后续的扩散结不均匀,转换效率肉眼可见地往下掉。制绒和扩散后的清洗用什么样的水,往往比设备本身贵不贵更关键——不少产线效率上不去,最后查下来问题就出在清洗水的水质上。
制绒后到底在洗什么
制绒用碱液咬出绒面,表面会留下硅渣、金属沾污和反应副产物;扩散(磷扩或硼扩)之后又多了一层磷硅玻璃。这几道工序的清洗,核心就三件事:去颗粒、去金属、去有机。普通工业水一冲,反而把杂质带进去。真要稳定,得用电阻率够高、TOC 和金属离子都压到很低的水。
现场踩过的坑是:有些厂为了省,清洗水和漂洗水混着用,结果前段洗下来的金属离子又被后段带回去。我们习惯把漂洗单独走一套高纯水路,制绒和扩散的清洗分两段控水质,别贪这个省。
水质指标卡在哪几条
电池片清洗不是越纯越好,而是卡在几个硬指标上。电阻率通常要 ≥15 MΩ·cm,TOC 控制在 10 ppb 以下,颗粒(≥0.2μm)按每升几十颗的量级算,钠、铁、铜、锌这些金属离子基本要到 ppt 量级。各地原水差别很大,这些指标得按原水电导率反推才靠谱。
| 指标 | 制绒后清洗 | 扩散后清洗 |
|---|---|---|
| 电阻率 | ≥15 MΩ·cm | ≥17 MΩ·cm |
| TOC | ≤15 ppb | ≤10 ppb |
| 颗粒(≥0.2μm) | ≤50 颗/L | ≤30 颗/L |
| 金属离子 | ppt 级 | ppt 级 |
这套指标靠一套像样的超纯水设备去顶,单级 RO 一般到不了,得叠加 EDI 或者终端抛光混床。选型时别只看出水那一刻的数,要看连续运行一周后的衰减。
配置:RO+EDI 还是双级 RO
原水电导率高的地区(比如北方硬水和不少海外项目),一级 RO 后面接 EDI 是稳妥路线,电阻率能稳在 17~18 MΩ·cm。原水本身不错的,双级 RO 也能凑合,但 TOC 和颗粒控制会弱一截。我们一般建议电池片线直接上 RO+EDI+抛光,省得后来为良率返工。
这里有个经验。美国那几个光伏制造回流项目上,当地原水硬度波动大,我们习惯在砂炭滤之后先加一道超滤再进 RO——融雪期和雨季浊度一上来,膜前超滤能挡掉大部分胶体,后面 RO 的压差就稳得多。按 ISO9001 那套出厂检验流程,水质记录和气密测试都要留档,验收时少很多扯皮。
判断到底配哪条路线,可参考光伏硅片清洗纯水的工艺拆分,硅片和电池片的水质逻辑是通的,只是电池片对金属离子更敏感。
管网和防二次污染
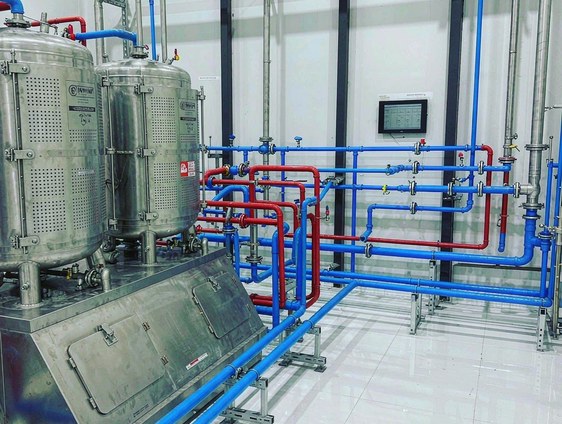
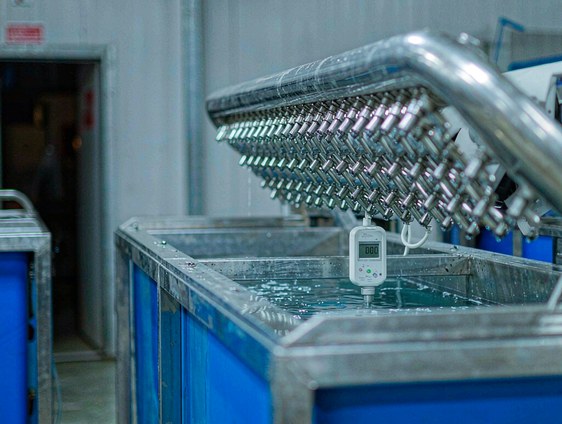
水制出来只是第一步,管路把它送到机台那段最容易二次污染。材质至少 316L 不锈钢,关键支路用 PVDF 或高纯管,流速要够(一般 1~1.5 m/s)把死角里滞留的水冲走。弯头、阀门尽量用快装式减少死角,循环回水还得再过滤一遍。
很多厂忽略的是储罐呼吸口。纯化水罐不装疏水呼吸器,空气里的颗粒和有机物就往里钻。这个细节我们一般在方案里直接写死,不然后期改造很麻烦。关于颗粒控制,氮化镓外延超纯水那种半导体级要求更狠,但思路一致。
运行成本和回收率
电池片清洗水耗不小,回收率一般做到 70%~75% 比较现实,再往上膜污堵快、水质也飘。能耗大头在 RO 高压泵和 EDI 电源,整机大概每立方米十几度电。把浓水合理回用到制绒前段或冷却,是压低成本最直接的办法。
普通纯水设备如果只做一级,电耗低但水质不够;电池片线别在这上面省。制绒清洗的排水若量大,也可以并入中水回用系统,先把悬浮物和部分盐度降下来再回用,整体水费能省一截。
常见疑问
电阻率到 16 MΩ·cm 够不够电池片用?
制绒后勉强能凑,扩散后清洗最好上 17 以上。16 这个数处在临界,夏天水温一高电阻率还往下掉,不建议长期卡线跑。
TOC 到底要不要管?
要。有机残留看着不起眼,却能带金属、影响镀膜附着力。制绒后清洗 TOC 控制在 15 ppb 内,扩散后更严。
EDI 和抛光混床选哪个?
连续生产选 EDI,自动化省心、不排酸碱再生液;间歇或小水量可以用抛光混床,初期便宜但要定期再生。
颗粒数超标一般先查哪?
先查管路死角和呼吸器,再查终端过滤器是否到寿命。九成情况不是制水段的问题。
进口和国产超纯水设备差别大吗?
核心膜和 EDI 模块多依赖进口,但系统集成和本地服务才是现场稳不稳的关键。选型时多问运行案例比看参数表管用。
电池片清洗水这事儿,参数卡准了,良率才不会莫名其妙往下掉。具体原水水质、产线节拍和用水量报给我们,我们可以直接给一套匹配的工艺路线和配置清单。咨询热线:13631765076。
需要判断自家硅片或电池片线到底该上 RO+EDI 还是双级 RO,把原水电导率、目标产水电阻率和处理量发来,我们按实际工况出方案。咨询热线:13631765076。
2026年11月11日