
冶金工业纯水机组怎么配?轧钢冷却与化验用水的分质供水
冶金厂的水,看着都是"工业用水",其实连铸冷却、轧钢乳化液配制、化验室分析用水完全是三码事。拿一套冶金工业纯水机组供全场,结果往往是冷却水质够用、化验用水却差得远。分质,是冶金厂水系统绕不开的第一步。
先盘点用水场景,再定机组配置。这一步做扎实了,后面选软化、RO还是超纯水就有据可依,不会拍脑袋。
按用水场景分开算
连铸和轧钢冷却,水量大,看的是浊度、硬度和悬浮物,多介质过滤加软化就能顶住。乳化液配制对电导率和氯离子敏感,得RO除盐。化验室用超纯水,那就要RO+EDI乃至抛光混床,指标按18.2兆欧盯。三路分开,前端共预处理,末端各走各的。
冶金现场粉尘和油污染重,预处理容易被忽略。我们在几个轧钢项目上吃过亏——回水带油把活性炭和膜都糊住了,后来在前端补了隔油和多介质过滤才稳住。这类现场经验,比参数表更能说明为什么要留预处理余量。
| 用水场景 | 水量 | 关键指标 | 配置 |
|---|---|---|---|
| 连铸/轧钢冷却 | 大 | 浊度、硬度 | 多介质+软化 |
| 乳化液配制 | 中 | 电导率、氯离子 | RO |
| 化验分析 | 小 | 电阻率、TOC | RO+EDI+抛光 |
水耗和回用这块,冶金厂潜力很大。冲洗水、冷却排水按水质分级回收,能省下不少新鲜水。我们在几个轧钢项目上把清洗水做分级回用,配合中水回用设备,整体取水量明显下降。回用口径按各工序要求定,不用一刀切。
检修窗口也要提前留。冶金厂多为连续生产,水站检修得赶在定检窗口做。设计阶段把旁通和隔离阀完备,检修时不影响主线,这比事后加管方便得多,前期多想一步,后面就少一次停产。我们在给这类项目配置时,习惯把可在线切换作为一条硬要求写进方案。
机组配置与运维
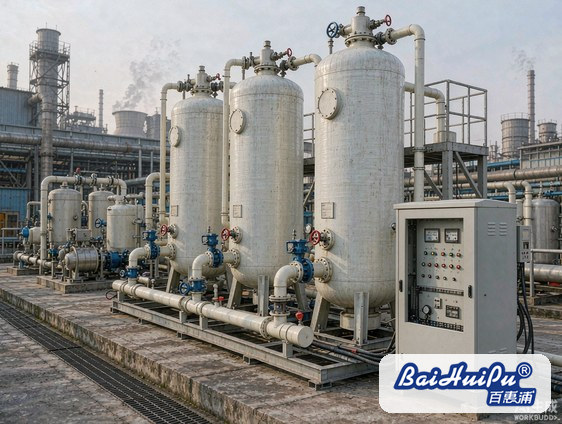
冶金厂供水讲究连续,机组最好做冗余——关键泵一用一备,RO膜分段布置便于轮换清洗。反渗透膜压差升高、产水往下掉时怎么排查,可以看RO反渗透膜压差升高怎么排查那篇,现场照着查能少停机。
配置这块,常规除盐走纯水设备,化验级超纯水走超纯水设备,按用水点分质供水。出厂前按ISO9001做气密和水质检验,持证工程团队到现场带调试,这套流程我们在多个工业项目上一直这么走。
说到底,水质口径和水量都得回到你的原水报告上定。把电导率、硬度、硅和小时用水量发过来,我们按这套逻辑给你拉一版工艺路线和设备清单。咨询热线:13631765076。
常见问题
冶金厂冷却用水需要纯水吗?
多数情况不需要纯水,软化水控制硬度和浊度就够。真正要纯水的是乳化液配制和化验用水这类点位。
乳化液配制为什么怕氯离子?
氯离子会加速乳化液腐蚀和不稳定,影响轧制效果和板面质量,所以要RO除盐控制。
冶金现场膜容易堵怎么办?
多半是油和粉尘进了预处理。前端补隔油和多介质过滤,定期清洗,膜寿命能明显拉长。
化验室超纯水怎么保证稳定?
末端做闭环循环加抛光混床和终端过滤,定期测电阻率和TOC,别让水在管路里静置太久。
如果你手上正好有新建或改造项目,把行业工况、原水指标和项目地区一并说明,工程师会照着现场条件核一遍配置再报价——咨询热线:13631765076。
2026年11月16日