
电镀废水处理与回用工艺:重金属去除、中水回用与零排放方案
一、电镀废水的来源与水质特征
电镀是利用电解原理在金属表面形成金属镀层的表面处理工艺,广泛应用于五金、电子、汽车、航空航天等领域。电镀过程中产生的废水按污染物性质可分为以下几类:
电镀废水的特点是污染物种类多、浓度高、毒性大,处理难度大。若未经处理直接排放,会对水体和土壤造成严重污染,危害人体健康和生态环境。近年来,随着环保法规的日益严格和资源节约的要求,电镀废水处理与回用技术已成为电镀企业可持续发展的关键环节。
二、电镀废水分质收集与分类处理原则

科学的废水分质收集是电镀废水处理的基础。根据污染物的性质和浓度,电镀废水应按以下原则分质收集:
| 废水类别 | 来源 | 主要污染物 | 收集要求 |
|---|---|---|---|
| 含氰废水 | 氰化镀铜/银槽 | CN⁻ 50-200mg/L | 单独收集,禁止与其他废水混合 |
| 含铬废水 | 镀铬/钝化槽 | Cr⁶⁺ 20-100mg/L | 单独收集,Cr⁶⁺还原后处理 |
| 含镍废水 | 镀镍/化学镍 | Ni²⁺ 30-150mg/L | 单独收集,膜法回收镍离子 |
| 含铜废水 | 酸性镀铜 | Cu²⁺ 50-200mg/L | 单独收集,可电解回收 |
| 含锌废水 | 碱性镀锌 | Zn²⁺ 30-100mg/L | 单独收集,氢氧化物沉淀 |
| 综合废水 | 除油/酸洗/水洗 | COD高、SS高 | 预处理后与各股废水中和处理 |
分质收集的目的是避免不同污染物之间发生化学反应(如氰化物与酸接触生成剧毒氢氰酸),同时为分类处理和资源化回用创造条件。纯水设备在电镀废水资源化利用中同样发挥重要作用,可将处理后的废水转化为生产用纯水或超纯水。
三、电镀废水重金属去除工艺

针对不同类型的电镀废水,需要采用相应的重金属去除工艺:
含氰废水处理
含氰废水首先需在碱性条件下(pH=10-11)加入次氯酸钠或漂白粉进行两级氧化破氰处理。第一级氧化将剧毒的氰化物氧化为毒性较低的氰酸盐(CNO⁻),第二级氧化进一步将氰酸盐氧化为二氧化碳和氮气。破氰反应完成后,通过调节pH至8-9,投加聚合氯化铝和聚丙烯酰胺进行絮凝沉淀,上清液进入后续处理工序。
含铬废水处理
重金属膜法回收技术
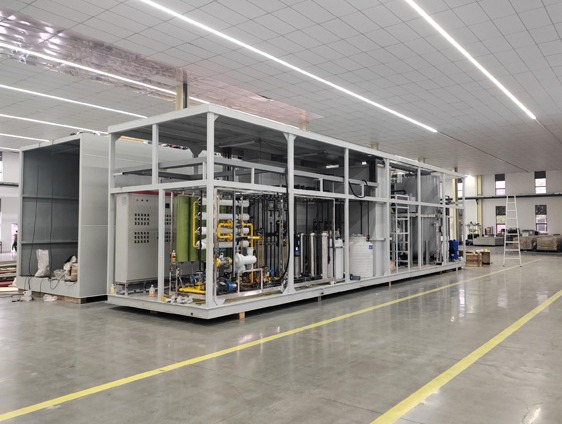
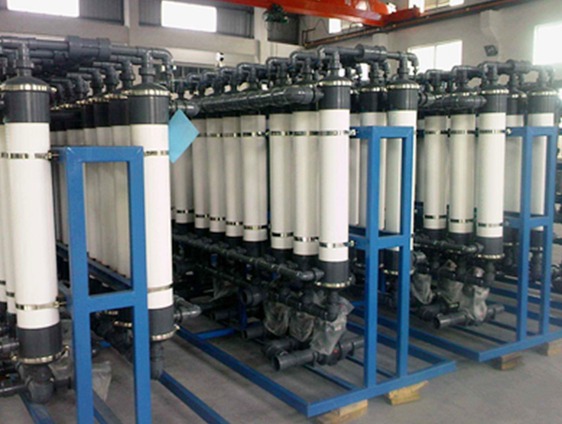
传统的化学沉淀法只能将重金属从液相转移至固相(污泥),并未实现资源化利用。近年来,超滤设备与反渗透膜技术的组合应用为电镀重金属的资源化回收提供了新途径。超滤膜可截留废水中的金属氢氧化物胶体和絮凝剂,透过液进入反渗透系统进一步处理。反渗透膜对铜、镍、锌等重金属离子的截留率高达99%以上,透过液可作为工艺清洗水回用,浓液中的重金属离子可进行电解回收或作为化工原料出售。
四、电镀废水中水回用与零排放工艺

电镀废水处理后的中水回用是实现节水减排的重要途径。根据回用水质要求的不同,可选择不同的处理工艺组合:对于回用于一般清洗或绿化灌溉的场合,经过预处理+超滤+消毒处理即可满足要求;对于回用于电镀前处理(除油、酸洗后水洗)的场合,需要进一步通过反渗透设备进行脱盐处理;对于回用于配制电镀槽液的场合,则需要达到纯水甚至超纯水的水质标准。
电镀废水零排放(ZLD)是目前最先进的处理目标,其核心思路是通过蒸发浓缩将废水中的盐分结晶回收,水分回收再利用。典型的电镀废水零排放工艺路线为:废水预处理→软化除硬→膜浓缩(UF+RO)→蒸发结晶。膜浓缩阶段可实现3-5倍的浓缩倍数,浓液进入蒸发器进行结晶干燥,得到固态盐渣(主要成分为NaCl、Na₂SO₄等),结晶产水与膜产水汇总后回用于生产工段。
五、电镀废水处理工程技术参数与选型要点
| 处理单元 | 典型参数 | 选型要点 |
|---|---|---|
| 含氰破氰反应槽 | pH=10-11,停留时间≥60min | 材质防腐,配置ORP在线监测 |
| 六价铬还原槽 | pH=2-3,ORP=300-350mV | 亚硫酸氢钠投加量按Cr⁶⁺:Na₂S₂O₅=1:3计量 |
| 重金属絮凝沉淀 | pH=7-8,PAC+PAM联合投加 | 沉淀池表面负荷≤1.0m³/(m²·h) |
| 超滤系统 | 截留分子量5000-10万道尔顿 | 错流运行,浓水回流,定期气洗 |
| 反渗透系统 | 单支膜脱盐率≥99% | 分段式排列,段数根据回收率确定 |
| 蒸发结晶系统 | MVR或多效蒸发,蒸汽消耗低 | 根据浓液水质选择材质(钛/哈氏合金) |
* 蒸发结晶系统选型建议咨询专业工程公司,根据废水中盐分组成确定最优方案。
六、常见问题
问:电镀废水处理达到《电镀污染物排放标准》表3标准需要哪些工艺组合?
《电镀污染物排放标准》(GB21900-2008)表3规定了新建电镀企业的水污染物排放限值,其中总铬≤0.5mg/L、六价铬≤0.1mg/L、总镍≤0.5mg/L、总银≤0.3mg/L等均为严格限值。要稳定达到表3标准,建议采用"分类收集+化学沉淀+砂滤碳滤+超滤+RO反渗透"的组合工艺路线。
其中,反渗透系统的深度处理是关键保障单元,可将重金属浓度从化学沉淀出水(通常1-5mg/L)进一步降至0.1mg/L以下,满足最严格排放要求。
问:电镀废水处理后产生的污泥如何处置?
电镀废水处理产生的重金属污泥属于危险废物(HW17表面处理废物),必须按照《危险废物鉴别标准》进行鉴别,并交由具备危险废物处置资质的单位进行安全处置,严禁随意堆放或填埋。
从资源化角度考虑,电镀污泥中的有价金属(如铜、镍、锌等)可通过火法冶金或湿法冶金工艺进行提取回收,实现废物的资源化利用。
问:如何降低电镀废水处理的运行成本?
降低电镀废水处理运行成本可从以下几方面入手:一是做好废水分质收集,减少高浓度废水的混合稀释,降低处理量和药剂消耗;二是选用高效节能的处理设备,如变频控制、能量回收装置等;三是采用资源化回收技术,从废水中回收有价金属或水资源,抵消部分处理成本;四是加强设备维护管理,确保各处理单元在最优工况下运行,避免因设备故障导致处理效果下降。
百惠浦可根据电镀企业的废水量、水质特征和回用要求,量身定制最优化的废水处理与回用方案。
问:电镀废水中水回用的水质要求是什么?
电镀废水中水回用的水质要求取决于回用目的:回用于车间地坪清洗、绿化灌溉等对水质要求不高的场合,回用水质应满足COD≤50mg/L、SS≤10mg/L、pH=6-9的要求;回用于电镀前处理水洗槽的场合,要求回用水电导率≤500μS/cm,且不含对镀层质量有影响的物质;回用于配制电镀液或超纯水生产原料的场合,则需达到纯水甚至超纯水水质标准。
问:电镀废水零排放(ZLD)的经济可行性如何评估?
电镀废水零排放的初始投资较高,主要集中在蒸发结晶系统上(通常占系统总投资的50%-70%)。评估ZLD项目的经济可行性时,需要综合考虑以下因素:当地水资源费和排污费的价格水平(这两个费用越高,ZLD的效益越明显);废水盐分浓度(浓度越高,蒸发系统的运行成本越低);有价金属的回收价值(铜、镍等金属回收可显著降低运行成本);政策补贴和绿色金融支持等。
对于盐分浓度高(TDS>20000mg/L)、日废水量大(>100t/d)或有贵金属回收价值的电镀企业,ZLD项目的投资回收期通常在3-5年左右,具有较好的经济可行性。
如果您对本文所述工艺方案感兴趣,欢迎与我们联系获取定制化技术方案。咨询热线:13631765076(微信同号)或访问我们的成功案例页面,了解更多水处理工程实践。
2026年09月14日