
垃圾焚烧发电站渗滤液处理工程案例:全量处理与零排放工艺设计
一、垃圾焚烧发电站渗滤液的特点与来源
生活垃圾在焚烧发电厂运行过程中产生的渗滤液(垃圾渗沥液)是一种成分极为复杂的高浓度有机废水,主要来源于三个途径:一是垃圾本身含有的水分在储存和发酵过程中析出;二是垃圾压缩和输送过程中的压榨液;三是垃圾焚烧发电厂卸料大厅、垃圾仓等区域的冲洗水。
根据《生活垃圾焚烧发电建设项目环境影响评价导则》(HJ 1039-2019)要求,垃圾焚烧发电厂渗滤液须经处理后达标排放或回用,不得直接排入地表水环境。纯水设备结合渗滤液处理系统,可为垃圾发电厂提供完整的水处理整体解决方案。
二、项目概况与设计规模

本案例为某东部沿海城市生活垃圾焚烧发电厂渗滤液处理工程,设计处理规模为每日600立方米。
| 项目参数 | 设计值 | 说明 |
|---|---|---|
| 垃圾处理规模 | 3000t/d(2×750t/d焚烧炉) | 一期工程配置 |
| 渗滤液产生量 | 200-250m³/d(夏季峰值300m³/d) | 按垃圾量3%-5%估算 |
| 设计处理能力 | 600m³/d,留有裕量 | 应对水质波动和扩展需求 |
| 进水COD | 30000-50000mg/L | 以高峰值设计 |
| 进水NH₃-N | 1500-2500mg/L | 高氨氮是渗滤液典型特征 |
| 设计出水标准 | 满足《污水排入城镇下水道水质标准》C级 | 排入市政污水管网 |
| 处理工艺路线 | 预处理+UASB+MBR+NF+RO | 生化+深度处理组合 |
三、渗滤液处理工艺流程设计

本工程采用"预处理+厌氧反应器(UASB)+两级A/O-MBR+纳滤(NF)+反渗透(RO)"的组合工艺路线,实现渗滤液的全量处理与资源化回用。
预处理系统
渗滤液首先经过格栅(间隙5mm)去除粗大悬浮物,随后进入调节池进行水质水量均化。调节池出水泵送至砂滤器和叠片过滤器,去除细小悬浮物和部分胶体物质,保护后续膜系统的稳定运行。预处理系统的产水SS控制在100mg/L以下。
UASB厌氧反应器
两级A/O-MBR系统
UASB出水进入两级A/O-MBR系统进行深度生化处理。第一级A/O段(Anoxic/Oxic)主要完成反硝化反应,利用进水中的有机物将前一阶段产生的硝酸盐氮还原为氮气,实现总氮的去除。第二级A/O段进一步氧化残余有机物和氨氮,使其转化为无害的氮气和二氧化碳。MBR膜池采用PVDF材质的浸没式超滤膜(孔径0.04μm),将活性污泥完全截留在反应器内,维持高污泥浓度(MLSS 8000-12000mg/L),大幅提高了生化处理效率。超滤设备在此环节发挥关键作用。
纳滤(NF)+反渗透(RO)深度处理
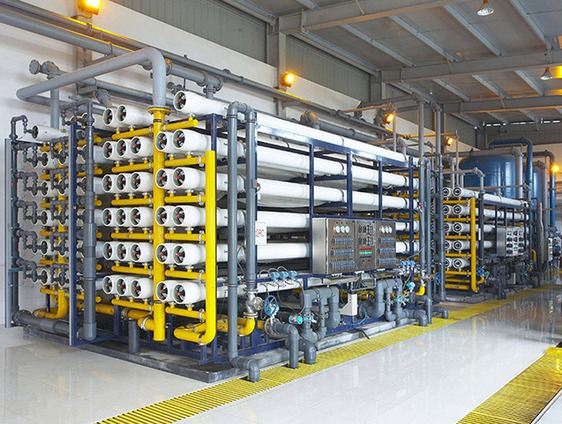
MBR产水依次经过纳滤(NF)和反渗透(RO)进行深度脱盐处理。纳滤膜可截留二价及以上离子(如Ca²⁺、Mg²⁺、SO₄²⁻等),去除大部分硬度离子,同时允许单价离子(Na⁺、Cl⁻等)部分透过。反渗透膜则可截留几乎所有的溶解性固体和有机物,产水电导率可控制在500μS/cm以下,满足城镇下水道水质标准的排放要求。RO浓液含盐量高,送至蒸发塘或结晶干燥系统进行最终处置。
四、渗滤液处理系统关键设备配置
| 处理单元 | 设备规格 | 主要设计参数 |
|---|---|---|
| 调节池 | 碳钢防腐,500m³ | HRT=20h,配置曝气搅拌 |
| UASB反应器 | 碳钢防腐,800m³×2套 | 容积负荷6-8kgCOD/(m³·d),温度50-55℃ |
| 一级A/O池 | 玻璃钢,1200m³ | A池HRT=24h,O池HRT=36h,内回流比200% |
| 二级A/O池 | 玻璃钢,1000m³ | A池HRT=18h,O池HRT=48h,内回流比300% |
| MBR膜池 | PVDF膜,0.04μm,2000m²×2套 | 膜通量15L/(m²·h),曝气量0.5m³/(m²·h) |
| 纳滤系统 | 卷式NF膜,8英寸×24支×2套 | 操作压力0.8-1.2MPa,回收率75% |
| 反渗透系统 | 8英寸×30支×2套 | 操作压力1.0-1.5MPa,回收率65% |
本工程MBR系统采用内置式PVDF浸没超滤膜,通过精确控制的曝气冲刷实现膜面的自清洁,有效减缓膜污染。纳滤和反渗透系统均配置了完善的CIP(原位化学清洗)装置,当膜元件污染导致产水量下降或脱盐率降低时,可方便地进行在线化学清洗,恢复膜性能。
五、系统运行效果与技术经济指标

渗滤液处理系统自投产以来,运行稳定,各项污染物指标均达到设计出水标准:
| 检测指标 | 设计进水 | 设计出水 | 实际出水 | 去除率 |
|---|---|---|---|---|
| COD(mg/L) | 40000 | ≤500 | 280-450 | 98.9%以上 |
| BOD₅(mg/L) | 20000 | ≤300 | 80-200 | 99.0%以上 |
| NH₃-N(mg/L) | 2000 | ≤45 | 15-35 | 98.0%以上 |
| TN(mg/L) | 3000 | ≤70 | 30-60 | 98.0%以上 |
| SS(mg/L) | 2000 | ≤400 | 50-200 | 90.0%以上 |
| 电导率(μS/cm) | 10000 | ≤2000 | 300-800 | 95.0%以上 |
该渗滤液处理工程的技术经济指标如下:系统年处理渗滤液约18万立方米,年削减COD约6500吨、NH₃-N约300吨;年运行电费约180万元,药剂费约60万元,人工费约40万元,合计年运行成本约280万元,折合吨水处理成本约15.5元;渗滤液处理后全量回用于焚烧厂循环冷却水补水,实现废水零排放。
六、常见问题
问:垃圾焚烧发电厂渗滤液处理工程的投资规模如何?
渗滤液处理工程的投资规模主要取决于处理规模和水质特征。以600m³/d的处理规模为例,采用"预处理+UASB+MBR+NF+RO"工艺路线,主体设备投资约为2500万-3000万元,土建工程投资约为800万-1000万元,合计总投资约3500万-4000万元。
如果项目要求实现真正的零排放(结晶盐),需额外增加蒸发结晶系统,投资将增加2000万-3000万元。建议在项目可行性研究阶段,根据当地环保要求和处置去向,确定合理的处理深度和投资规模。
问:渗滤液处理过程中产生的浓液如何处置?
渗滤液处理过程中,反渗透系统会产生约占进水量25%-30%的浓液(TDS通常在20000-50000mg/L)。浓液的处理方式有多种选择:一是送至蒸发塘进行自然蒸发(适用于蒸发量大于浓液产生量的干旱地区);二是采用蒸发结晶系统将浓液进一步蒸发结晶产出工业盐;三是回喷至垃圾焚烧炉进行高温氧化分解(需评估对焚烧炉的影响);四是采用多效蒸发+MVR组合系统进行处理。
百惠浦可根据项目的实际情况,提供浓液处置方案的技术比选和工程设计服务。
问:渗滤液处理系统冬季运行有哪些注意事项?
问:UASB厌氧反应器如何控制运行异常?
UASB反应器运行中常见的异常情况及控制措施包括:产气量突然下降,应检查进水pH、温度和有机负荷是否发生突变;反应器酸化(pH<6.5),应加大进水流量的同时投加碳酸氢钠碱度,同时降低有机负荷;污泥流失,应检查上升流速是否过大,必要时降低水力负荷并补充接种污泥;泡沫过度,可能是进水油脂含量过高或负荷冲击所致,可采用喷淋消泡或投加消泡剂。
建议在UASB反应器运行中保持pH在线监测和产气量实时记录,建立运行台账,及时发现和处理异常情况。
问:渗滤液MBR系统膜污染如何控制?
百惠浦可提供MBR膜污染诊断和定制化清洗方案服务。如果您对本文所述工艺方案感兴趣,欢迎与我们联系获取定制化技术方案。咨询热线:13631765076(微信同号)或访问我们的成功案例页面,了解更多水处理工程实践。
2026年09月14日