
光伏玻璃超纯水系统:盖板玻璃镀膜与背板膜生产用水质要求及工艺配置
一、光伏玻璃为什么必须用超纯水
光伏组件的外层盖板玻璃与背面封装材料,是决定组件透光率与长期耐候性的两个关键部件。无论是以超白压花玻璃为代表的盖板,还是以聚酯基背板、POE/EPE封装胶膜为代表的封装材料,其生产线上都存在一个容易被忽视、但对成品率影响极大的环节——用水。很多组件厂把注意力集中在镀膜工艺窗口与层压参数上,却把水质当作辅助条件,直到出现镀膜发花、透光率衰减或胶膜剥离,才回头排查水源。
超白压花玻璃的减反射膜(AR膜)通常是溶胶-凝胶法形成的纳米多孔二氧化硅薄膜,膜层厚度只有一百多纳米。如果配制镀膜液或清洗玻璃基片时使用的水中含有钙镁离子、硅酸、有机物或微粒,这些杂质会直接进入膜层结构,在后续钢化与烧结过程中形成散射中心,表现为组件透光率下降、外观发蓝或出现雾状斑纹。这类缺陷往往在成品检测阶段才暴露,返工成本极高。
而在背板与封装胶膜一侧,超纯水设备主要用于双向拉伸聚酯(BOPET)基膜的清洗、涂布工序的配方稀释,以及流延膜生产线的冷却辊清洁。水质中的金属离子会催化聚酯在高温加工中的水解降解,导致分子量下降、力学性能劣化,最终反映为背板开裂或胶膜黄变。因此,光伏玻璃与背板膜用水,本质上要求的是低离子、低硅、低有机物、无微粒的稳定水质,而不是简单地把自来水过滤一下。
二、镀膜与清洗工序的水质指标要求
光伏盖板玻璃与背板膜的生产用水,行业内通常参照电子行业超纯水的分级要求执行。需要说明的是,具体指标应以企业自身工艺验证结论为准,下表给出的是工程实践中较为常见的控制区间,供方案设计时参考。
| 水质指标 | 镀膜液配制用水 | 玻璃基片最终清洗 | 背板膜工艺用水 |
|---|---|---|---|
| 电阻率(25℃) | ≥15 MΩ·cm | ≥18.2 MΩ·cm | ≥10 MΩ·cm |
| 电导率 | ≤0.067 μS/cm | ≤0.055 μS/cm | ≤0.1 μS/cm |
| 二氧化硅(以SiO₂计) | ≤10 μg/L | ≤10 μg/L | ≤20 μg/L |
| 总有机碳 TOC | ≤20 μg/L | ≤50 μg/L | ≤50 μg/L |
| 微粒(≥0.2 μm) | ≤100 个/mL | ≤50 个/mL | ≤200 个/mL |
| 细菌总数 | ≤1 CFU/mL | ≤1 CFU/mL | ≤10 CFU/mL |
可以看到,镀膜液配制与基片最终清洗对电阻率、二氧化硅和TOC的控制最为严格,因为这三类指标直接决定膜层的致密性与光学均匀性。而背板膜工艺用水虽然门槛略低,但由于整条生产线用水量较大,其稳定性(电阻率波动幅度)比瞬时最高值更重要。
三、推荐工艺流程与设备配置
3.1 主体工艺路线
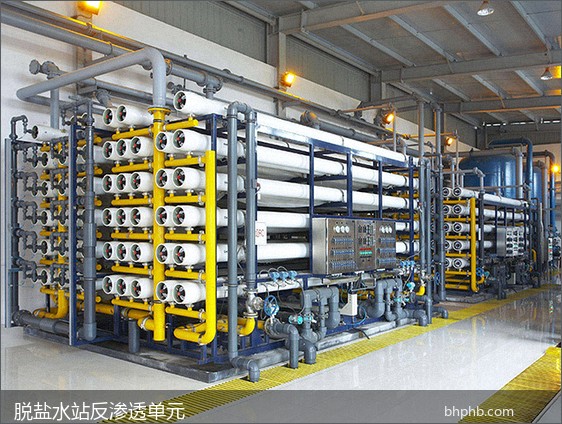
结合光伏玻璃与背板膜车间的原水条件,推荐采用预处理加双级反渗透设备、EDI、抛光混床、终端超滤的组合工艺。这条路线在国内多个光伏产业园的实际运行中已被反复验证,出水电阻率可稳定维持在18.2 MΩ·cm附近,二氧化硅与TOC也能控制在表1所示的区间内。
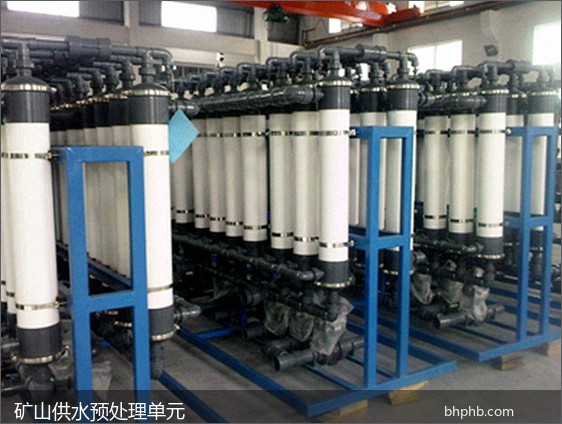
工艺各段的设置理由如下:预处理负责把原水的浊度、余氯、硬度与有机物降到反渗透膜可以安全接纳的水平;双级反渗透承担主要的脱盐任务,同时把二氧化硅与大部分有机物截留;EDI电去离子利用离子交换膜与直流电场实现连续深度脱盐,不需要酸碱再生,避免了再生废液对光伏园区污水站的冲击;抛光混床作为精处理单元,把残余离子进一步压到极低水平;终端超滤或精密过滤则负责拦截管路与设备带来的微粒。
3.2 关键设备选型要点
| 工艺单元 | 主要功能 | 选型关注点 |
|---|---|---|
| 多介质过滤器 / 超滤 | 去除悬浮物、胶体、浊度 | 产水SDI₁₅ ≤3,反洗自用水率 |
| 活性炭 / 亚硫酸氢钠加药 | 除余氯、保护反渗透膜 | 余氯控制 ≤0.1 mg/L |
| 阻垢剂加药 / 软化 | 控制碳酸钙、硫酸钙结垢 | 浓水侧LSI控制在负值 |
| 一级反渗透 | 主体脱盐 | 系统回收率、膜通量取值 |
| 二级反渗透 | 深度脱盐、降硅 | 二级进水pH调节与脱碳 |
| EDI 电去离子 | 连续脱盐、免酸碱再生 | 进水硬度、CO₂、余氯须严格控制 |
| 抛光混床 | 精处理、稳定电阻率 | 树脂再生周期与更换成本 |
| 终端超滤 | 拦截微粒与细菌 | 膜材质、完整性检测方式 |
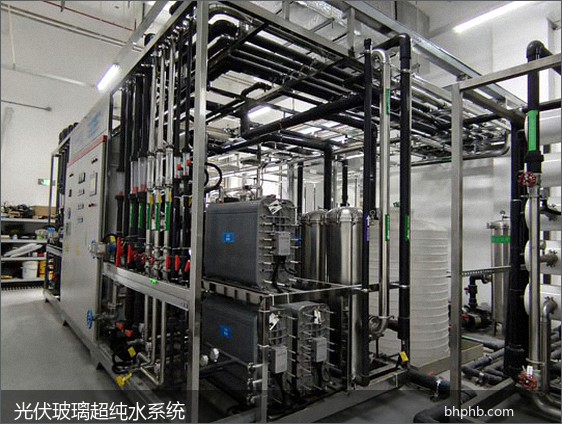
图1:光伏玻璃与背板膜车间配套的超纯水系统,采用双级反渗透与EDI组合工艺,出水电阻率稳定在18.2 MΩ·cm。
四、运行控制与常见问题
超纯水系统在光伏车间运行中最容易出现的问题,并不是设备本身故障,而是水质波动。波动通常来自三类原因:一是原水水质随季节变化,雨季地表水浊度与有机物升高;二是反渗透膜的污染速率随运行时间累积,标准通量下降导致产水量与水质同步恶化;三是EDI进水条件被破坏,比如硬度或二氧化碳超出允许范围,造成模块内部结垢或电流效率下降。
针对第一类问题,建议在预处理段设置原水水质在线监测,并在浊度超标时自动切换备用水源或增加混凝阻垢剂加药装置量。针对第二类问题,应建立以标准化产水量、标准化脱盐率为核心的膜性能跟踪台账,而不是等压差报警再清洗。针对第三类问题,需要在EDI前设置软化或反渗透二级保障,并对进水二氧化碳含量进行在线监控,必要时配置脱碳塔或膜脱气装置。
4.1 典型运行参数参考
| 运行环节 | 控制建议 |
|---|---|
| 反渗透进水SDI₁₅ | ≤3(宜 ≤2.5) |
| 反渗透进水余氯 | ≤0.1 mg/L(复合膜) |
| EDI进水硬度 | 宜 ≤1 mg/L(以CaCO₃计) |
| EDI进水CO₂ | 宜 ≤5 mg/L |
| 产水电阻率 | 15至18.2 MΩ·cm(在线连续监测) |
这里需要提醒的是,不同品牌的反渗透膜与EDI模块对进水条件的要求存在差异,实际设计时应以膜元件与模块厂商提供的设计导则为依据,并结合项目原水全分析报告进行校核,不能直接套用其他项目的运行参数。
五、投资与运行成本的主要影响因素
光伏玻璃与背板膜项目的超纯水系统投资,通常由原水水质、产水规模、水质等级和自动化程度四个因素共同决定。原水含盐量越高、硬度与硅含量越高,预处理与膜系统的配置就越复杂;产水规模决定设备台数与占地面积;水质等级决定是否必须配置EDI与抛光混床;自动化程度则影响在线仪表数量与控制系统投入。
运行成本方面,电耗与耗材更换占主要比重。反渗透高压泵是能耗最大的单体设备,其电耗与进水含盐量、系统回收率直接相关;EDI的直流电源消耗相对稳定,但对进水条件敏感;抛光混床的树脂更换费用与进水水质强相关,进水控制得好,更换周期可以显著延长。因此在方案比较阶段,不能只看设备报价,而应把三到五年的运行成本一并纳入评估。想要针对具体原水条件做成本测算,可以联系百惠浦的技术团队获取测算模板,咨询热线:13631765076。
六、常见问题解答
Q1:光伏玻璃镀膜用的超纯水,电阻率一定要达到18.2 MΩ·cm吗?
不一定。18.2 MΩ·cm是25℃下理论纯水的极限电阻率,通常用于半导体与电子级清洗。光伏玻璃镀膜液配制用水的常见控制区间是大于等于15 MΩ·cm,具体应以玻璃厂自身的镀膜工艺验证和成品透光率数据为准。盲目追求极限值会增加不必要的投资与运行成本。
Q2:可以用一级反渗透加混床代替双级反渗透加EDI吗?
在产水规模较小、原水含盐量较低的场景下,一级反渗透加混床是可行方案,投资也相对较低。但混床需要酸碱再生,会产生再生废液,且再生期间水质存在波动。对于产水规模较大、对水质稳定性要求高的光伏园区,EDI方案的长期运行优势更明显。
Q3:超纯水在输送过程中电阻率为什么会下降?
主要原因有三个:一是管路或储罐材质析出离子,二是空气中二氧化碳溶入水中生成碳酸,三是管道内壁生物膜滋生。对应的措施是选用合适的管材、在储罐设置氮封、保持管路循环流动并定期消毒。具体问题需要结合现场水质检测数据定位。
Q4:系统产生的中水回用设备怎么处理?
反渗透浓水通常含盐量较高但有机物与悬浮物很低,常见的处理思路包括回用于对水质要求较低的环节,例如玻璃清洗的粗洗段、厂区绿化与地面冲洗,或经进一步浓缩减量后处置,也可与厂区其他排水合并处理。具体方案需结合厂区水平衡与当地环保要求确定。
Q5:光伏背板膜生产线用水和玻璃线用水可以共用一套系统吗?
可以共用制水系统,但建议在末端分质供水。因为镀膜液配制与基片最终清洗对电阻率、二氧化硅、TOC的要求更严格,而背板膜工艺用水门槛相对宽松、水量较大。分质供水可以在满足高等级用水要求的同时,避免低等级用水大量消耗高纯水,降低运行成本。
Q6:设备多久需要清洗或更换耗材?
这取决于原水水质与运行工况,没有统一答案。一般建议以标准化产水量下降幅度、标准化脱盐率变化和段间压差上升幅度作为判断依据,而不是简单按固定时间清洗。滤料、活性炭、树脂、膜元件与紫外灯管等耗材同样应基于实际性能衰减数据安排更换。
七、方案选型建议
对于计划新建或改造光伏玻璃、背板膜生产线的企业,建议按以下顺序推进:首先完成原水全分析,至少包含浊度、硬度、碱度、二氧化硅、总铁、总有机碳、余氯、电导率等指标,并明确各工序的用水量平衡;其次根据各工序的水质要求做分质供水规划,避免按最高等级一刀切配置全厂用水;第三是选择具备完整工艺设计能力的供应商,要求提供包含水平衡计算、膜排列方案与运行成本测算的技术方案书;最后在合同中明确出水水质、产水量、回收率等考核指标与验收方法。
广东百惠浦环保节能发展有限公司在光伏与新能源行业水处理领域积累了较为完整的工艺包与工程实施经验,可提供从水质分析、方案设计、设备制造到安装调试与售后运维的全流程服务。如需针对具体项目开展技术交流或获取选型建议,欢迎致电咨询热线:13631765076,或通过本站产品页了解更多设备信息。
2026年09月18日