
锂电池回收纯水系统怎么配?湿法冶金车间用水标准与设备选型
做动力电池回收的朋友,这两年问得最多的一个问题就是:产线上到底要不要配独立纯水站?有人说自来水加个过滤器凑合一下也行。我们在好几个回收项目现场待过,把话放在这——湿法回收这条线,水质不稳,后端 Extract 和沉淀就跟着抖。
退役电池拆解后进浸出槽,硫酸体系里镍钴锰的浸出液对钙镁特别敏感。硬度一高,萃取槽里容易出现乳化,分层慢,产出物纯度往下掉。这不是设备贵不贵的问题,是水本身的问题。
一、回收产线哪些环节用水,各自怕什么
用水环节其实不少:浸出配酸、萃取洗涤、沉淀洗涤、还有车间地面和设备冲洗。每个环节对杂质的容忍度不一样。
| 环节 | 主要风险 | 建议控制项 |
|---|---|---|
| 浸出配酸 | 钙镁沉淀消耗酸、生成硫酸钙垢 | 总硬度 ≤ 0.03 mmol/L |
| 萃取分离 | 乳化、相分离变慢 | 电导率 ≤ 5 μS/cm,无油 |
| 沉淀洗涤 | 产品夹带杂质,纯度下降 | 浊度 ≤ 0.5 NTU,氯离子低 |
| 设备冲洗 | 管路结垢、喷嘴堵塞 | 颗粒过滤到位,余氯脱除 |
尤其氯离子,很多甲方一开始不在意。不锈钢管路用半年开始点蚀,追查半天发现是水源里氯含量偏高。别忽视。
二、水质建议指标
按我们给多个回收项目做的配置,湿法车间工艺用水一般控制在这个水平:电导率不高于5 μS/cm(25℃),总硬度接近零,浊度0.5 NTU以下,余氯低于0.05 mg/L。要求再高一点的环节,可以上抛光混床,把电阻率拉到10 MΩ·cm 以上。
三、推荐工艺路线
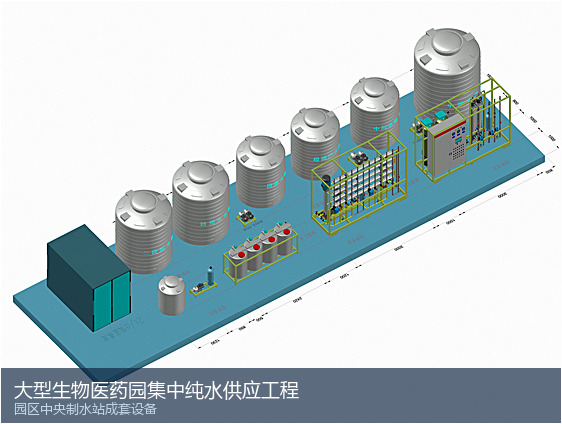
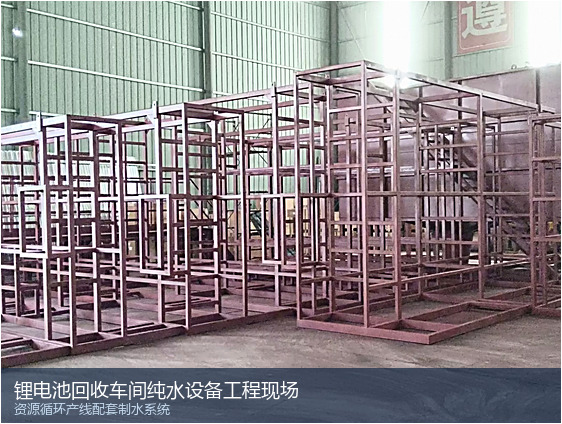
主流配置是「砂炭过滤 + 软化 + 一级RO + 二级RO + EDI」。原水硬度高、碱度高的地区,软化这一级不能省,不然RO膜三个月就堵。北方冬季水温低,膜通量掉得厉害,设计时建议按进水14℃核算而不是25℃,不然冬天产水不够用。
EDI替代传统混床之后,不用酸碱再生,车间不用办危化品手续,这一条对回收企业特别实在——很多园区环评卡的就是酸碱储存。想了解EDI模块的选型细节,可以看这篇RO膜通量与系统回收率的计算方法,把膜数量算准,前期投资能省一截。
浓水别直接排。回收项目本身就顶着资源循环的名头,浓水拿来冲渣、洗地或者回用到冷却塔,整体水耗能再压两成。有需要的可以看看中水回用设备的配置思路。
四、选型时容易踩的坑
第一,产能按平均算不留余量。回收料来源杂, Sometimes 一天两班倒有时三班,水高峰期短时需求能冲到平均值的1.4倍,缓冲水箱一定要够大。
第二,只看初装价不看吨水成本。一套系统跑十年,电费加膜换的成本远超初装。具体怎么算,这篇工业纯水设备吨水运行成本核算方法写得很细,建议采购前先算一遍。
第三,材质图便宜。回收车间周边气氛偏酸,管路建议至少304,接触酸性物料的部位上316L,别在这省。
日常维护方面,省钱的空间不大,该做的别省。砂炭滤器反洗周期看压差,压差超过0.06 MPa就该洗;软化树脂定期测出水硬度,再生盐耗按实际进水调;RO膜每半年做一次保护性化学清洗。这些动作都不难,难的是坚持。现场见过太多水站,头三个月勤勤恳恳,后面就靠出问题了。
碰到出水水质突然波动,先别急着怀疑膜。按顺序查三处:进水有没有变(雨季浊度升高最常见)、加药泵有没有真的打进药(隔膜破损很隐蔽,药罐液位不降就是信号)、阀门状态对不对。三处都正常,再考虑膜衰减。这个顺序走下来,能省掉大半的瞎折腾。
对水质要求更高的环节,比如电解液配套区域,可以在EDI后再串抛光混床,超纯水设备的标准配置里都有这个选项,按需启用就行。
五、常见问题
自来水简单过滤能不能直接用于浸出配酸?
不建议。自来水硬度、氯离子波动大,配酸环节一波动,整槽料就悬了。至少上一套纯水设备把电导率压下来,成本不高,省心得多。
回收产线用水量和电池厂新产线比差多少?
看规模。万吨级湿法回收车间,工艺用水大概每天300~500吨,比同规模正极材料产线略低,但波动大,系统设计要偏弹性。
EDI进水有什么前置要求?
EDI怕硬度和余氯。进RO前的余氯要脱到0.05 mg/L以下,硬度靠软化控制,否则模块寿命从五六年缩到两年。
老厂改造,原有水站能不能利用?
大部分能。先测原水水质和现有设备状况,通常保留预处理,后端加EDI提水质,改动量不大,停产周期一周以内。
冬天水温低影响产水吗?
影响明显。5℃时RO产水量比25℃掉三成左右。设计时按最冷月水温校核,或者加换热,别等到腊月产水告急再想办法。
如果您正在为产线配套纯水系统,或对现有水站的回收率、电耗不满意,欢迎来电聊聊工况。咨询热线:13631765076(电话/微信同号),可免费出初步方案与报价。
2026年09月19日