
石化除盐水站怎么设计?工艺注水与锅炉补给水水质指标及RO软化工艺配置
炼厂的水系统,外人看着就是几个大罐子加一堆泵。真干过的人知道,除盐水站出问题,装置就得降负荷,甚至停车。一套常减压加氢联合装置,每小时几百方除盐水断供,损失按分钟算。
石化行业的用水比别的行业杂:锅炉要补给水、工艺要注水、装置要冲洗水、循环水场要补水。这几种水的水质要求完全不在一个层次上,混着设计是常见做法,也是最容易埋雷的做法。
一、炼厂除盐水站到底供哪几路水锅炉补给水
这是量最大也最要紧的一路。中压、高压锅炉对给水的要求差别很大,压力等级一上去,电导率、二氧化硅、钠离子这些指标就得逐级收紧。高压锅炉给水一般要求电导率≤0.2 μS/cm,二氧化硅≤20 ppb。
工艺注水
加氢裂化、加氢精制这类装置,会在高压空冷器前注水,目的是洗掉铵盐,防止结垢堵塞。这路水的水质要求不算苛刻,但氧含量必须压住,否则注进去就是往系统里带腐蚀源。一般用除盐水或除氧水,氯离子和氧都要卡。
装置冲洗与机泵密封
这一路用量波动大,水质要求相对宽松,用一级RO产水甚至软化水就能覆盖。但要注意,冲洗水如果硬度没控住,进到高温设备里会结垢,那就得不偿失了。
二、水质指标怎么定
| 用水类别 | 电导率(25℃) | 硬度 | 二氧化硅 | 溶解氧 |
|---|---|---|---|---|
| 中压锅炉补给水 | ≤5 μS/cm | ≈0 | ≤100 ppb | ≤50 ppb |
| 高压锅炉补给水 | ≤0.2 μS/cm | ≈0 | ≤20 ppb | ≤7 ppb |
| 加氢装置注水 | ≤10 μS/cm | ≈0 | ≤50 ppb | ≤15 ppb |
| 装置冲洗水 | ≤50 μS/cm | ≤5 mg/L | 不控 | 不控 |
| 循环水场补水 | 不控 | 按浓缩倍数定 | 不控 | 不控 |
这张表按常规设计经验整理,具体项目要按锅炉厂家和工艺包给的数据再核一遍。有一点要提醒:溶解氧这一项,很多设计院只看除氧器出口,忽略了管网和储罐的二次溶氧。实测下来,二次溶氧能占总量的三成以上。
三、工艺配置:RO加软化还是全膜法传统离子交换路线
老炼厂多数是阳床、阴床、混床这一套。优点是出水水质稳、对原水波动容忍度高;缺点是酸碱用量大,再生废水要处理,操作强度也高。现在新建项目里,纯离子交换已经不多了,但存量装置改造还是会保留部分。
膜法加混床路线
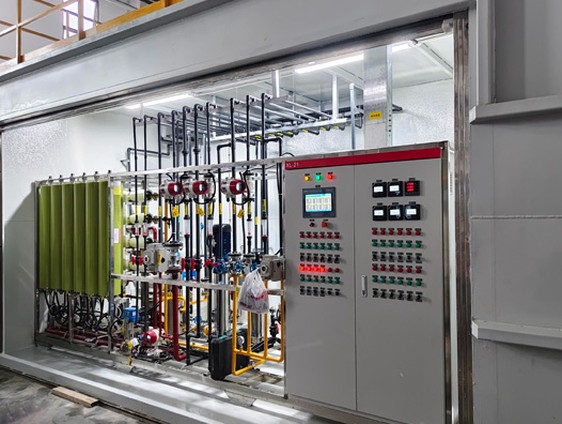
新项目主流是:原水经多介质过滤和超滤后进一级RO,RO产水再进混床或EDI。膜法把绝大部分盐分先脱掉,混床只做精处理,再生周期能从原来的几天拉到几个月,酸碱消耗降七成以上。
这套路线的关键在于RO的回收率和浓水处理。炼厂原水不少是地表水,硬度和硅都不低,RO回收率一般按72%到75%取,浓水侧要加阻垢剂,还要核算硅的浓缩倍数,别让硅在浓水侧析出。
EDI能不能替代混床
中压锅炉补给水这个档次,EDI完全能顶上,出水能稳在0.06到0.1 μS/cm。高压锅炉要求更严,多数项目还是保留混床做终端。也有EDI串混床的做法,EDI把负荷吃掉,混床只做把关,再生周期能拉到一年以上。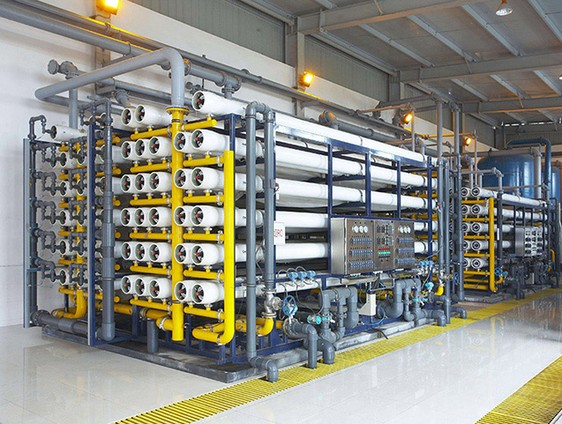
四、除氧这一环别省
锅炉给水除氧,常规是热力除氧加化学除氧两级。热力除氧器把溶解氧降到7 ppb左右,残余的靠加联氨或新型除氧剂处理。现在也有用膜法真空脱气的,设备紧凑,没有化学药剂,适合中小型装置。
有个细节:除氧水箱的液位控制要稳。液位大幅波动会带进空气,溶解氧立刻反弹。我们在现场见过除氧器出口氧含量好好的,一到给水泵入口就超标,查下来就是水箱液位控制不稳。
五、运行成本怎么压
炼厂除盐水站的吨水成本,大头是电耗和酸碱(或膜更换)。按膜法路线算,RO段电耗0.6到0.9 kWh/m³,EDI段0.1到0.2 kWh/m³,全系统大概0.9到1.4 kWh/m³。膜更换按五年摊,吨水0.2到0.4元。综合下来吨水成本多在1.5到2.5元区间。
几个省钱的点- RO浓水回用于循环水场补水,别直接排掉,能省一笔水费。
- 混床再生周期按出水水质判断,别按固定天数,多数项目上能拉长30%以上。
- 高压泵配变频,装置负荷波动时省电明显。
- 超滤和反洗水回收,做一套回收池,回收率能提几个点。
六、常见问题解答Q1:炼厂除盐水站用RO还是离子交换更划算?
Q1:炼厂除盐水站用RO还是离子交换更划算?
看原水含盐量和规模。原水TDS低于500 mg/L、规模又大的,膜法优势明显;TDS高到1000以上的,纯膜法能耗上去了,通常是膜法加混床组合。老装置改造则要看现有设备能不能利旧。
Q2:RO产水直接进锅炉行不行?
不行。RO产水电导率多在10到30 μS/cm,中压锅炉都够呛,高压锅炉更不可能。RO只是预脱盐,后面必须有混床或EDI做精处理。
Q3:二氧化硅为什么这么难控?
硅在RO里透过率比其它离子高,而且一旦在膜面聚合析出,清洗很困难。控制办法是提高回收率上限的核算精度,必要时在预处理加镁剂或偏铝酸钠除硅。
Q4:除氧器出口氧合格,给水泵入口超标,问题出在哪?
大概率是管网或水箱二次溶氧。查水箱液位控制、查泵入口法兰密封、查取样点是否暴露在空气中。这三处是高频原因。
Q5:冬季北方炼厂,水温低怎么处理?
水温每降1℃产水量掉2.5%到3%,5℃的原水跟25℃比,产水量能差一半。设计阶段按最低水温选型,或者在预处理后加板式换热器。后者投资不大,回本快。
Q6:除盐水站扩产,原有厂房不够怎么办?
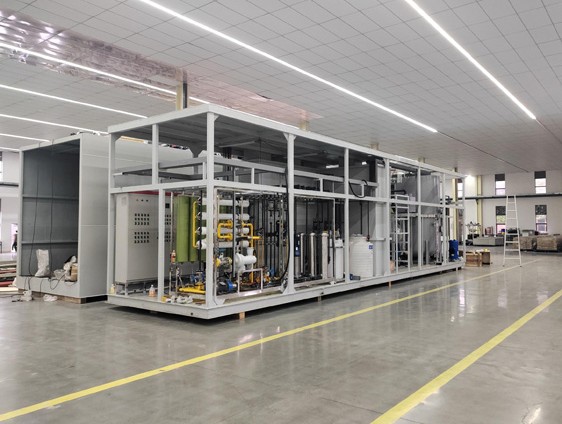
做撬装。把新增的RO或EDI做成集装箱式撬块,放在室外或闲置空地,管道接过去就行。这种方式施工周期短,对现有运行影响小,炼厂停车窗口紧张时特别适合。
七、方案对接
石化项目最怕的是停车,所以除盐水站的设计余量和备机配置要留足。我们做这类项目,前段一般配工业纯水设备承担大流量预脱盐,中段用超纯水设备做精处理,浓水和反洗水则接到中水回用设备回收,尽量把水耗压下来。
多个装置共用一座水站、需要分质计量的场景,可以参考集中供水设备的做法。工艺细节上,合成氨与尿素装置脱盐水及锅炉补给水系统和煤化工高硅高硬原水脱盐水设计两篇可以对照着看,成本测算方法见工业纯水设备吨水运行成本核算。
有新建或改造需求的,把原水全分析、各装置用水量和锅炉参数发过来,我们出带PID简图和设备清单的方案。咨询热线:13631765076。
运行中遇到水质波动、膜压差异常或除氧不达标的,也可以约一次现场排查,取样跑全分析,问题定位会快很多。咨询热线:13631765076(微信同号)。
2026年09月22日