
氢燃料电池超纯水设备怎么配?PEM电解制氢与电堆清洗工序的水质要求及工艺选型
氢燃料电池这条线,卡脖子的地方往往不是膜电极,是水。PEM膜对一价离子敏感得很,钠、钾、氯离子浓度一上去,质子传导率掉得飞快,衰减测试直接给你亮红灯。所以氢燃料电池超纯水设备从立项起就得按电子级思路来做,不能拿普通工业纯水的标准糊弄过去。
这两年氢能项目中试线扩产的不少,我们经手的配水案例里,电导率要求普遍压到0.1μS/cm以下,TOC普遍卡在50ppb以内,个别做电堆老化测试的甲方还要求电阻率稳定在15MΩ·cm以上。指标不复杂,难在稳。
四路用水,指标各管各的
配水之前先把用水点位捋清楚。氢燃料电池产线的用水大致分四路,别混着供。
| 用水点位 | 电阻率/电导率 | 关键指标 |
|---|---|---|
| PEM电解制氢补水 | ≥10MΩ·cm | Na⁺≤1ppb,Cl⁻≤2ppb |
| 电堆活化与测试冷却 | ≥5MΩ·cm | 金属离子总量≤5ppb |
| 双极板与膜电极清洗 | ≥15MΩ·cm | TOC≤50ppb,颗粒≤0.2μm |
| 化验室与材料分析 | 18.2MΩ·cm(取用点) | TOC≤20ppb |
这里有个细节别忽视:电解槽补水这一路,水质不光看离子,还要看溶解氧。部分制氢工艺对进水溶氧有要求,脱气膜这一段得单独配,别图省事砍掉。
工艺怎么排:两级反渗透打底,EDI接上,抛光混床兜底
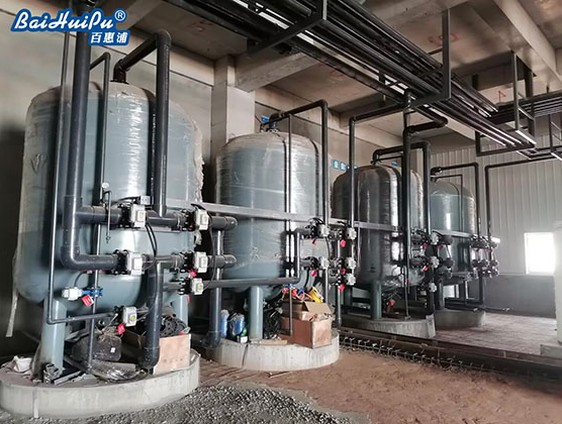
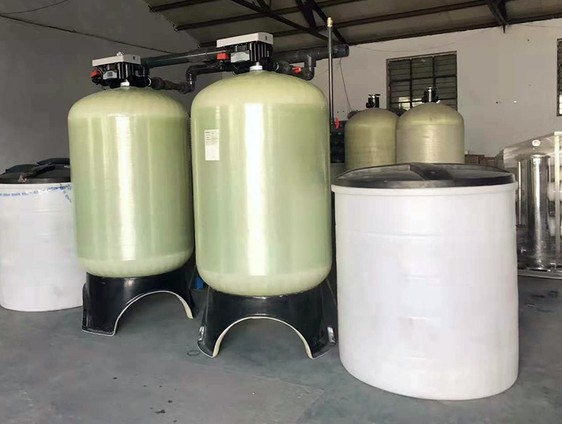
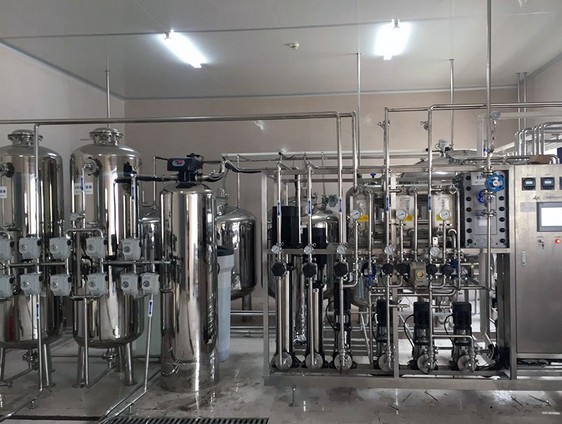
主流配置其实不神秘。预处理用石英砂加深层炭滤,硬度偏高的地区加一台软化器;然后两级反渗透,一段回收率一般按65%~70%设计,二段再拉一截;EDI紧跟着出5~15MΩ·cm的水;末端抛光混床把电阻率顶到18.2MΩ·cm,供化验和膜电极清洗这类尖用水点。整体流程在超纯水设备页面上有标准配置可对照。
测试冷却这一路单独说。冷却水量大、水质要求反而低,从EDI出口分流就够了,不必过抛光混床。分流设计做好了,抛光混床的树脂寿命能拉长一截,耗材钱一年省下不少。
循环管网与取样:多数返工都出在这两处
超纯水最怕在管路里变质。316L不锈钢电解抛光管是基本盘,弯头要满焊,死角越少越好。管网必须24小时循环,夜里不用水也得转,不然第二天早上第一桶水电阻率能掉到12MΩ·cm以下,恢复要个把小时。我们在某氢能中试线见过没做循环的案例,膜电极清洗批次一致性怎么都调不出来,最后查出来是管里存水变质,改成循环就好了。
取样点也有讲究。总管末端、抛光混床出口、各用水支路都得留取样阀,在线电阻率仪装在循环回水端,离用水点越近越真实。电导率测在主机出口、没测在用水点,数据再漂亮也是自欺欺人。
再生排水这一块顺带提一句。软化再生和RO浓水可以分质收集,冲地、冷却塔补水用得上,装一套中水回用设备,新水费能压下三成左右,多数现场算账都划算。
几个现场常踩的坑
坑一:设备到货直接开跑。新管道没做钝化冲洗就通水,头两周出水铁离子超标,树脂白白吃了亏。管路先冲洗钝化,这点很关键。
坑二:EDI进水硬度没盯住。二级RO产水硬度看着不高,可进水波动或者回收率一调,硬度穿透过EDI,模块两三个月就结垢报废。硬度在线监测别省。
坑三:储罐没氮封。空气里的二氧化碳一溶进去,电阻率从18.2掉到15以下很简单。储罐呼吸口加氮封或者二氧化碳过滤器,成本不高,管用。
总的来说,纯水设备主系统加末端抛光的架构,在氢燃料电池行业已经跑得很成熟,差别主要在管路等级和监控点位的多寡。
还有一点值得提前想:中试线和量产线的用水量差得远,中试按两三吨每小时配,量产一上来就是十几二十吨。初建时把主机框架放大、膜堆留位置,二期扩容只加膜不换框架,这笔账初设阶段就要算进去。
FAQ
电解制氢补水一定要18.2MΩ·cm吗?
多数情况下到10MΩ·cm以上就够用了,重点盯一价离子和颗粒。全线追18.2意义不大,成本翻上去,收益不明显。
EDI和抛光混床能不能只留一个?
看用水结构。尖用水点(膜电极清洗、化验)占比超过两成,建议两个都留;占比低的话,EDI后面加一根小流量抛光柱就够了。
回收率能做多高?浓水怎么处理?
两级RO整体回收率一般能到72%~76%,再往上膜面流速压不住,结垢风险大。浓水分质回用是最经济的路子。
抛光混床树脂多久换一次?
与用水量和管网洁净度关系很大。现场经验是8~14个月一换,取样点数据连续下降到16MΩ·cm就该安排了,别等到用不了。
整套设备交付周期多久?
中小型撬装机组4~6周,带储运循环管网的中型站8~12周,视配置浮动。确定需求后可直接联系百惠浦报价。
如果您的氢燃料电池或电解制氢项目正在配水,不确定指标怎么定、工艺怎么排,欢迎来电交流。咨询热线:13631765076,广东百惠浦环保节能,20年纯水系统配套经验,出方案不收费。
更多选型细节与行业案例,也可浏览本站技术支持栏目对照阅读。
2026年10月10日