
碳化硅衬底这条线,水的问题出在"细"上。PVT法长出来的晶锭要切、要磨、要抛,最后清洗完直接进外延和器件工序。水里一颗几微米的颗粒,或者痕量的铁铜,落到衬底表面就是划伤源和金属污染源,器件良率先掉一截。不少衬底厂把清洗机买得很高级,供水却按常规超纯水配,跑起来良率上不去,查来查去查到水里的颗粒。
SiC莫氏硬度9.5,比蓝宝石还硬。切磨抛产生的碎屑极细,循环清洗水里颗粒浓度涨得快,过滤器的选型和换芯节奏直接决定划伤率。这和硅片不完全一样,硅碎片相对好过滤,碳化硅碎屑棱角锋利,还容易划伤管路内壁产生新的金属污染。
四路用水,先分清楚
衬底车间的用水点大致四路,混供会出乱子。
| 用水点位 | 电阻率/电导率 | 关键指标 |
|---|---|---|
| 晶体生长炉温控与冷却 | ≤10μS/cm | 硬度≤1ppm,Cl⁻≤10ppm |
| 切磨抛清洗与切削液配液 | ≥16MΩ·cm | 颗粒≥0.2μm≤10个/mL,Fe≤1ppb |
| 最终清洗与甩干 | ≥18.2MΩ·cm | TOC≤10ppb,溶解氧≤50ppb |
| 化验室与缺陷检测 | ≥18.2MΩ·cm | 取抛光混床加0.1微米终端过滤出水 |
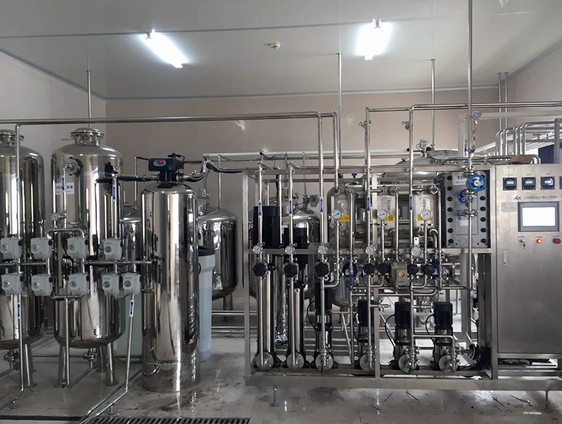
最终清洗这一路最严。衬底清洗完直接测表面颗粒和金属残留,水里的本底就是检测限。这路建议按本站超纯水设备的顶配走,抛光混床后加0.1微米终端过滤,管路用PVDF或EP级316L,焊完做内窥镜检查。
工艺编排:两级RO加EDI加抛光加终端
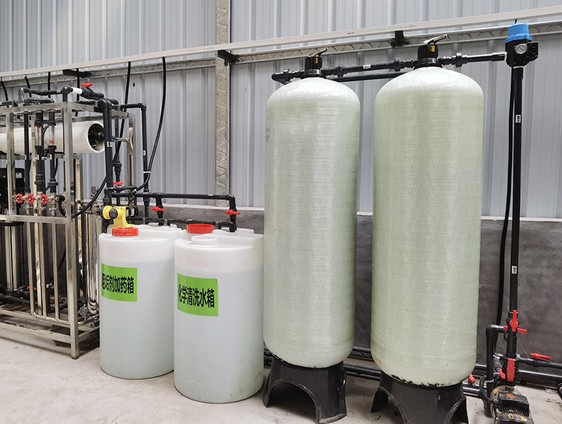
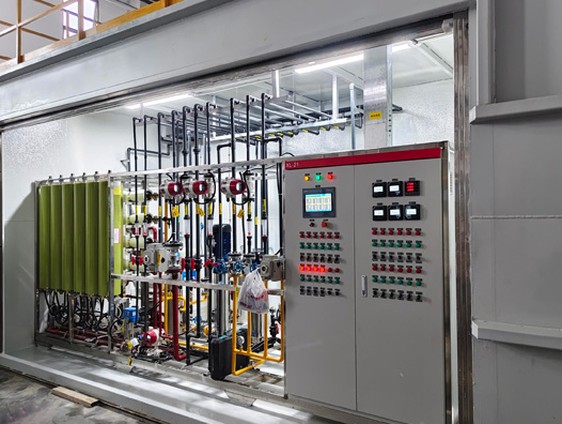
原水进多介质过滤、活性炭和软化,两级反渗透出水电导率做到1μS/cm以内,供温控和一般清洗。切磨抛和最终清洗后面接EDI,电阻率稳在16兆欧以上,末端抛光混床冲到18.2兆欧。基础机型可以参考本站纯水设备做模块化设计,清洗机台数增加就加支路。
循环清洗水和超纯水建议分开。切磨抛的粗洗用循环过滤水,省水省电;精洗和终洗才用新鲜超纯水,一次通过不循环。我们给一个衬底厂做过粗精分流,循环水上个袋式过滤加离子交换,新鲜水用量少了三分之一,划伤率反而降了——循环水里的颗粒不反复接触衬底,比多换水更管用。
现场经验:碎屑过滤和管路死角最坑人
SiC碎屑细且硬,过滤器精度要从粗到细分级配。我们一般在循环泵后设50微米袋式,精洗支路设5微米,终端0.1微米。只装一级精密滤芯,寿命短还容易穿透。换芯周期按压差走,别按固定日历,每个班碎屑量差得远。
管路死角是颗粒和细菌的窝。施工时坡度不够、盲管太长,周末停机一两天,再开机水里就有絮状物。我们要求洁净管路坡度不小于千分之三,盲管长度不超过管径三倍,停机期间管网做低速循环或定时排放。这点在设计阶段不管,后面拿药水泡都解决不彻底。
运维与成本
每吨超纯水电耗大约9到13度,抛光树脂和终端滤芯半年到一年一换,看负荷。UV灯管一年半换一次,装在回水管路上,顺带控制细菌。厂区多栋厂房的,建议做集中供水,按温控、粗洗、精洗分质输送,方案见本站集中供水系统。同类型的硬脆材料用水,还可以参考本站氮化铝陶瓷基板纯水设备一篇里流延与烧结工序的配水思路。
监控三处装表:EDI出水电阻率、终端过滤器压差、回水TOC。电阻率掉得慢通常是树脂到寿,掉得快是膜漏;回水TOC往上爬,八成是活性炭或UV的问题。数据进DCS,看曲线比等报警省心。
表面残留的检测方法要和水质指标对得上。衬底表面的金属离子用ICP-MS测,颗粒用激光计数器,有机残留靠TOC。我们建议每周抽检一次清洗后衬底,把结果和水质数据放一张表上比对,出了偏差能反推到是水的问题还是清洗机的问题。不少厂买了贵的检测设备,却从不和水质数据关联看,白花钱。
常见问题
SiC衬底清洗和硅片清洗用水差别大吗?
指标接近,难点不同。硅片怕金属离子,SiC更怕颗粒划伤,因为碎屑硬。过滤分级和管路死角控制,SiC要求更细。电阻率两者都要18.2兆欧。
循环清洗水会不会把划伤带得到处都是?
会,所以粗洗和精洗必须分池。粗洗水单独循环、单独过滤,不回精洗池。我们见过一个厂图省事共用循环池,结果划伤片全批报废,改造费比当初分池贵十倍。
溶解氧为什么要控到50ppb以下?
衬底表面氧化层会影响后续外延和键合,溶解氧高了干燥时留下水痕。脱气膜或氮封水箱都能解决,成本不高,不少厂子忽视这一项。
切磨抛切削液配液能用纯水吗?
可以,但要16兆欧以上。切削液里的水是连续相,离子和颗粒会直接影响切削效率和表面粗糙度。配液水单独接管路,别和冷却水串。
终端过滤器多久换一次?
看压差和颗粒计数。正常三到六个月,原水波动大的两个月就得换。建议每支都装压差表,前后对比,凭感觉换芯迟早出事。
您的碳化硅衬底线如果正被划伤片、表面金属残留或颗粒计数波动困扰,把工序安排和原水报告发过来,我们按工况出配置方案和报价。咨询热线:13631765076,工作日当天回复。