
氮化铝陶瓷基板纯水设备怎么配?流延成型与烧结工序的水质要求及工艺选型
氮化铝基板烧出来发灰、导热率忽高忽低,很多人第一反应是粉体和烧结曲线的问题。查来查去,问题常出在流延浆料用的水上——水里的钙镁钠往浆料里带,烧完就是晶界杂质,导热率上不去,颜色也不对。氮化铝陶瓷基板纯水设备配得粗,后面再怎么调窑炉都是白费劲。
氮化铝这块我们碰的项目不算多,但踩过的坑挺典型。浆料用水电导率要求普遍在2μS/cm以内,黏结剂体系对离子特别挑;基片清洗那一路反而宽松些。分不清这两档需求,很容易花冤枉钱。
先分用水点位,再谈配置
一条氮化铝基板线,用水大致四路,要求差得不小。
| 用水点位 | 电导率/电阻率 | 关键指标 |
|---|---|---|
| 流延浆料配制 | ≤2μS/cm | Ca、Mg、Na 总量≤0.5ppm |
| 球磨与分散稀释 | ≤5μS/cm | Cl⁻≤2ppm,浊度≤0.5NTU |
| 生坯与基片清洗 | ≤10μS/cm | 颗粒≤0.2μm |
| 化验室与镀铜前处理 | ≥1MΩ·cm | 取EDI出水即可 |
浆料这一路是重点。黏结剂、分散剂在高离子水里容易絮凝,浆料放一晚上就分层,刀口流平时厚时薄,烧出来翘曲。说难听点,浆料废一缸,一天的料就白瞎了。
工艺编排:一级还是两级,看浆料档次
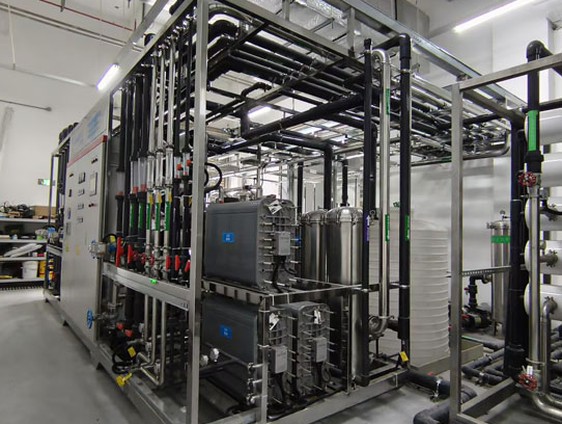
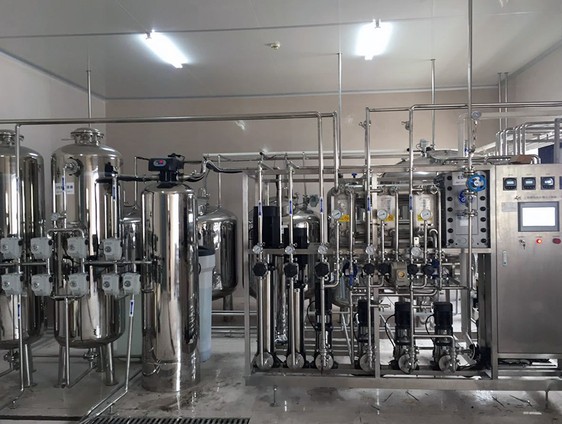
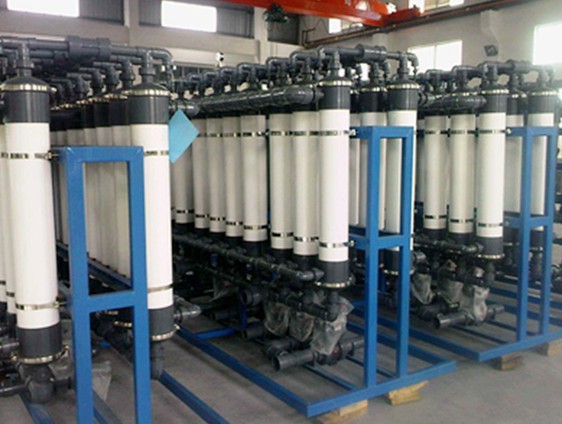
做普通结构件的基板,砂炭滤加软化加一级反渗透,出水2~5μS/cm,够支撑浆料配制,配置思路可直接对照本站纯水设备的标准流程。要做高导热、镀铜的功率基板,浆料那一路得上两级反渗透加EDI,电阻率往10MΩ·cm压,末端串抛光混床更稳,超纯水设备的成熟做法拿来就能用。
回收率这块别一律按整数算。清洗段允许 70%~74%,浆料段为保水质一般按 60%~66% 走。原水硬度高的地区,软化器再生勤,混凝澄清和活性炭前处理该加就加,不然膜结垢跑冒滴漏都来了。
浆料那道水,温度和浓度都得管
氮化铝浆料用水不只看电导率。水温低的时候黏结剂溶解慢,浆料黏度上不去,流延刀口就不好控制;水温高了溶剂挥发快,浆料表面结皮。一般把配浆水温稳在 22~26℃,黏度波动能小一半。
再说浓度。EDI 出水电阻率是高,可储存时会吸收空气里的 CO₂,电导率慢慢回升。浆料罐和纯水罐之间别拉太长的管子,用多少送多少,罐里加氮封,能压住这个回升。
球磨分散这一路对颗粒最敏感。球磨介质磨下来的杂质会带进浆料,前端过滤器按 0.45μm 加 0.2μm 两级,末端超滤兜底,滤芯写进运维表定期换。
还有个容易忽略的点:清洗水和浆料水别共用一根总管。清洗完管路有残留,回过头来污染浆料,色差和翘曲就来了。分质分路供水,初投资多一点点,后患少很多。
设备占地和后期扩容也得提前想。基板线扩产多半是加流延机,水系统预留 30% 余量,二期加膜和 EDI 就行,不用推倒重来。
最后提醒一句,别只盯设备报价。同样的配置,管阀件材质、仪表品牌、控制逻辑差很多,运行两年后的维护成本能差出一倍。选型时把清单抠细,比一味压总价划算。
运行里最容易被忽略的几处
一是管路死水。浆料间和清洗间离得远,管路一长,末端就容易积死水,放出来的水质时好时坏。做循环管网,定时排放,比单纯靠取样点靠谱。
二是储罐内衬。氮化铝浆料用水最好用 PE 或者衬塑罐,普通碳钢罐用一阵子铁就超了。配件这块本站水处理配件页有可选清单。
三是温度。冬天原水温度掉到 8℃ 以下,反渗透产水量能少三成,膜通量下来了水质也跟着飘。必要的话加个原水预热,别等产线缺水平了才补。
FAQ
氮化铝浆料用水非得做到2μS/cm吗?
看你做的是什么档次。普通基板5μS/cm也能跑,高导热和镀铜的最好压到2μS/cm以内。别一上来全按超纯水配,钱花在刀刃上。
一级RO出水偶尔冲到8μS/cm,要不要紧?
短时波动问题不大,持续偏高就要查了。多半是进水含盐量涨了或者膜该换,实测里原水波动引起的占大多数。
基片清洗水可以用回用水吗?
中段粗洗可以,末道精细清洗别用。回用水浊度和菌落得管住,末道清洗图省事的,镀铜附着力会给你脸色看。
整套系统占地多大?能撬装吗?
每小时5~10吨的可以撬装,占地十来个平方。带EDI和混床的稍微大点,工期一般两到三个月。
水系统出问题,会不会直接影响良率?
会,而且是慢性的。水质一飘,先是浆料状态变差,接着翘曲和密度不均冒出来,等发现时已经积了一堆不良品。水质在线监测别省。
补一句运行上的经验:基板线的水系统,最好把浆料间和清洗间的用水分开计量。哪一路耗水异常,一看表就知道是漏了还是工艺变了,比整体猜测省事。再就是纯水罐别装满,留出回流空间,夏季静置半天电阻率就掉一档。
正在上氮化铝基板产线的朋友,水质指标或工艺配置拿不准的,欢迎来电。咨询热线:13631765076,广东百惠浦环保节能,可先做水样分析再给方案。
电子材料方向的成套供水方案,可参考本站应用领域页面。
2026年10月13日