
锂电池负极材料纯水设备怎么配?石墨与硅碳负极水洗包覆工序的水质要求及工艺选型
负极材料这条线,水质一旦松口,最先顶不住的往往不是容量,是磁性异物。石墨、硅碳这些材料,铁、铬、镍含量只要冒头,电池厂那边自放电测试就不给你过,整批货退回。所以锂电池负极材料纯水设备从选型起就得按电子级的路子走,拿软化水随便顶,早晚翻车。
这两年负极扩产的不少,我们经手的配水案例里,石墨水洗和硅碳包覆这两道用水差得挺明显。前者对电导率要求一般,后者那一路细得多,金属离子得压到 ppb 级。听着像两回事,其实一套系统分质供水就能兜住。
四路用水,指标别一刀切
配水前先把点位捋清楚。负极材料线的用水大致四路,混着供迟早出岔子。
| 用水点位 | 电导率/电阻率 | 关键指标 |
|---|---|---|
| 石墨纯化水洗 | ≤10μS/cm | Cl⁻≤5ppm,浊度≤1NTU |
| 硅碳包覆与裂解前驱体 | ≥10MΩ·cm | Fe≤0.5ppb,TOC≤100ppb |
| 球磨与分散调浆 | ≤5μS/cm | 金属杂质总量≤10ppm |
| 化验室与粒度分析 | ≥1MΩ·cm | 可直接取EDI出水 |
硅碳包覆这一路最金贵。前驱体对铁离子敏感,水里有零点几个 ppm 的铁,裂解之后就成了硬碳里的杂质点,首效直接往下掉。说白了,水省的那点钱,赔在电池端返工上,来回几趟都不够。
工艺编排:两级RO打底,EDI精处理
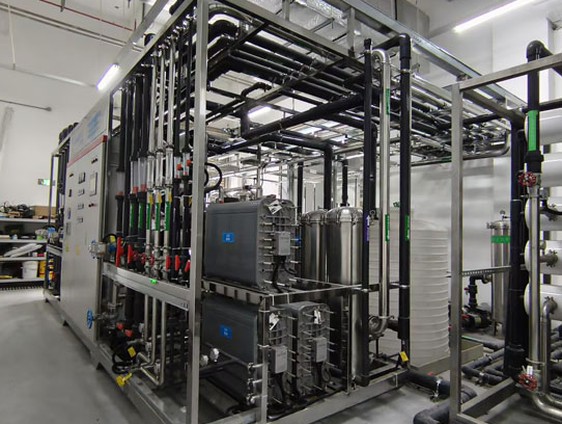
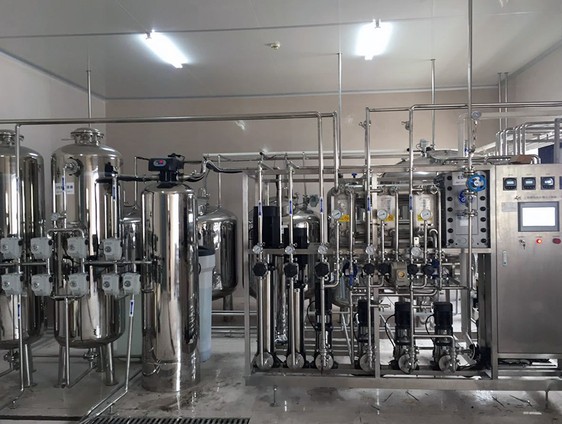
水量不大的线,软化加一级反渗透,出水稳在10μS/cm以内,配石墨水洗够用,流程可对照本站纯水设备的标准配置。要做硅碳或者高纯石墨的,那一路单独走两级反渗透加EDI,把电阻率拉到10MΩ·cm以上;末端想再纯一档,串一台抛光混床,超纯水设备那套做法可以直接借鉴。
原水这块别大意。北方不少厂区地下水总硬度按 8~12mmol/L 算,软化器再生周期压得很短,再生一频繁,盐耗和人工都跟着涨,还得防再生排水串进产水。回收率也别死抠,石墨水洗允许 72%~76%,硅碳那一路为保水质,一般按 62%~68% 设计,浓水回用到前段冲洗,能省下一截。
选型时容易被忽略的三件事
头一件是水源。地表水和地下水差别大,同一个厂区不同井位含盐量能差三成,选型前一定按枯水期最差水质核算,别拿一份丰水期报告就定设备。
第二件是峰值水量。负极产线水洗是间歇的,阀门一开瞬时流量翻倍,产水按平均值选、缓冲罐又小,水质立刻被拉下来。储罐按两小时峰值水量配,系统才稳。
第三件是监测点。反渗透出水、EDI出水、终端取水点各设一处在线仪表,数据进中控。人工抽样一天一两次,盯不住瞬态波动,出了问题也不好追。
还有一点,别把超纯水的标准套到整条线。负极材料大部分工序用不到18MΩ,按需分质,投资能省三成。真金贵的只是硅碳那一路。
耗材周期也提前算。反渗透膜一般 3~5 年,EDI 模块 5~8 年,混床树脂 1~2 年一换。写进运维预算,备件提前订,别等停机了才下单。
现场最容易踩的三个坑
头一个是管道材质。普通碳钢管跑负极材料的水,用不了几个月铁就超标,取样一测吓一跳。水洗段至少上304,硅碳段走316L或者衬塑,这点钱省不得。配件选型可参考本站水处理配件页。
第二个是储罐呼吸。罐子敞着口,车间粉尘和 CO₂ 往里钻,电阻率哗哗往下掉。换密闭罐加呼吸器,能氮封更好,实测稳住 3~5 天不掉率。
第三个是颗粒。负极浆料最怕颗粒污染,过滤器按0.45μm再串一道0.2μm,末端用超滤兜底。滤芯更换周期写进运维表,别等压差起来了才想起来。
FAQ
石墨负极水洗一定得上EDI吗?
不一定。纯做天然石墨、对首效要求不苛刻的,一级反渗透加混床也够用。上不上EDI,看你的料是给谁供的,动力电池和消费电池标准不一样。
硅碳包覆为什么要往18MΩ靠?
其实用不到18MΩ,10MΩ·cm以上基本够,个别做CVD的甲方会往15MΩ压。真正卡的是铁和氯,电阻率只是顺手看的参考值。
纯水对负极材料的磁性异物有帮助吗?
有,而且是源头那一环。水里的铁进来,磨碎后就是磁性异物。水做干净了,后段除磁机的负担能轻一大截。
设备占地和交期大概多久?
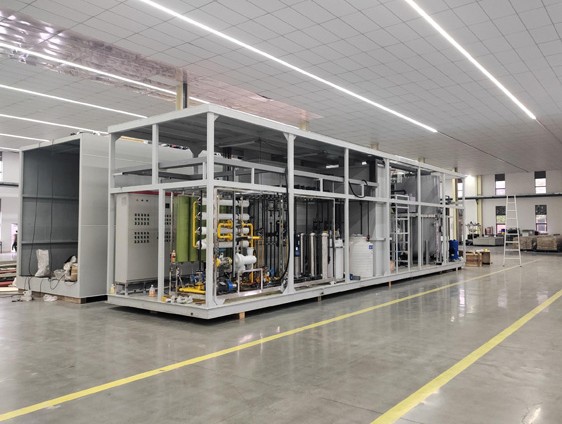
每小时10吨以内的可以撬装,占地十五个平方上下。标准配置交期两到三个月,带EDI和混床的再多两三周。
旺季扩产,水系统能分期上吗?
能。预处理和一级RO先上,二期再加二级和EDI,管路预留三通就行。初设时跟设计院讲清楚,别等改了图纸再回头补。
正在给负极材料产线配水的同行,指标或工艺拿不准的,欢迎来电聊聊。咨询热线:13631765076,广东百惠浦环保节能,免费出方案,含水样分析和工艺核算。
2026年10月13日