
锂电池隔膜纯水设备怎么配:基膜清洗、涂布与烘干工段的水质要求及工艺选型
隔膜产线这边报障,十个里头有三四个,最后查出来不是涂布机的事,是水。上个月就碰上一家做湿法隔膜的,基膜清洗段电导率忽上忽下,车间第一反应是浆料出问题,停机查了两天,结果发现是清洗水的电阻率掉了下来。换了一批滤芯没管用,最后只能把那卷膜报废。这类亏,吃了不止一回。
隔膜产线各工位,到底在控水的什么指标
基膜清洗段主要看电导率和颗粒物。清洗水电导率一般建议压在1μS/cm以内,要求严的做到0.2μS/cm以下。颗粒物更磨人,喷淋嘴堵一个,一整卷膜上就是一道划痕,报废没法救。陶瓷涂布段是浆料兑水,钙镁离子一高,浆液稳定性就往下掉,涂出来直接见瑕疵。烘干段用水不多,可加湿和设备清洗水也得管住,别让它拖后腿。
说白了,这条线用水量不算大,但对稳定性挑得很。很多客户宁可设备配大一号,也不愿让水质晃。这点判断是对的。
| 工位 | 核心指标 | 常见配法 |
|---|---|---|
| 基膜清洗 | 电导率≤0.2~1μS/cm、颗粒控制 | RO+EDI,必要时加抛光 |
| 浆料制备/涂布 | 电阻率≥10MΩ·cm、金属离子低 | EDI+抛光混床 |
| 加湿/设备清洗 | 电导率≤1~2μS/cm | 纯水供给即可 |
工艺路线怎么选?多数三层就够
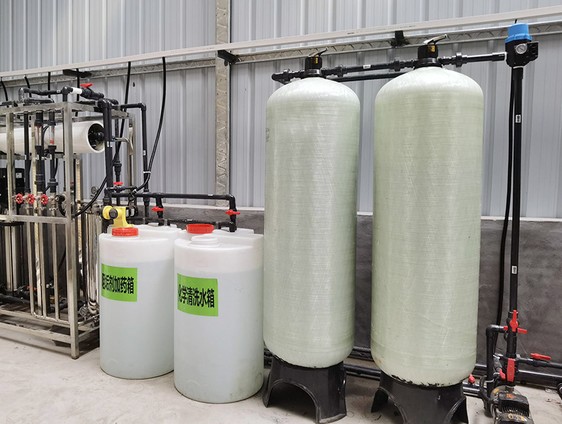
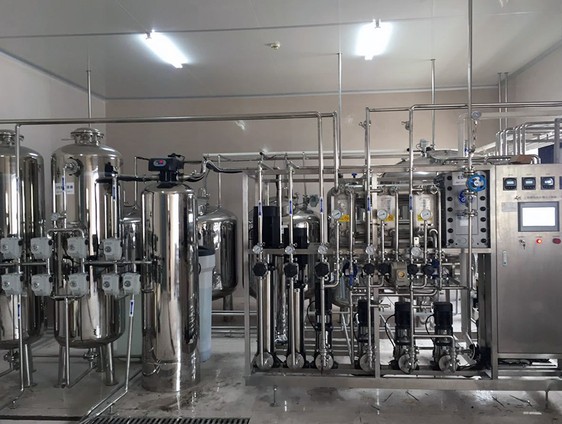
主流做法是预处理加RO再加EDI。原水先过石英砂和活性炭,硬度高的地方加软化或者阻垢剂,进反渗透之后电导率能降到个位数。再过EDI,出水电导率做到0.1μS/cm以下。要是浆料调配对金属离子卡得死,就在后面加一段超纯水设备抛光,电阻率拉到15MΩ·cm以上,心里就有底了。
有客户问,是不是一套纯水设备就够了?清洗段多数情况真够用。但涂布配浆要是也用同一股水,那就是赌运气——夏季原水电导率一上来,EDI负载跟着涨,出水肉眼看不见地变差,等涂布端发现就晚了。分开供,稳得多。
现场最常踩的三个坑
第一个是原水波动。南方梅雨季、夏季高温,原水电导率一天内能差出三成到五成,预处理当初没留余量,出水就跟着晃。第二个是EDI模块结垢,浓水通道一堵,模块基本报废,一换就是几万块。第三个是管网死水段,假期停几天水,管壁菌膜长出来,开学再跑,颗粒物一下就起来了。
说到循环,清洗槽的溢流回流值得做。把浓水回流到预处理进水端,回收率上去了,水费也省下不少。做中水回用设备的这类项目,回收率通常能到72%~75%,账不难算。
分质供水和管网布置,图纸上别省那几笔
清洗水和配浆水共用一根总管,是很多厂图省事的做法,后期问题也全出在这。配浆用水单走一套循环管网,回水回供水站重新过滤;清洗水另走一路,压力流量按喷淋头数量配。管材后段全用不锈钢316L或者UPVC,焊口做内壁处理,不然锈渣就是颗粒物的老巢。水箱呼吸口加疏水滤芯这个细节,成本几十块钱,能挡住车间粉尘的大头。
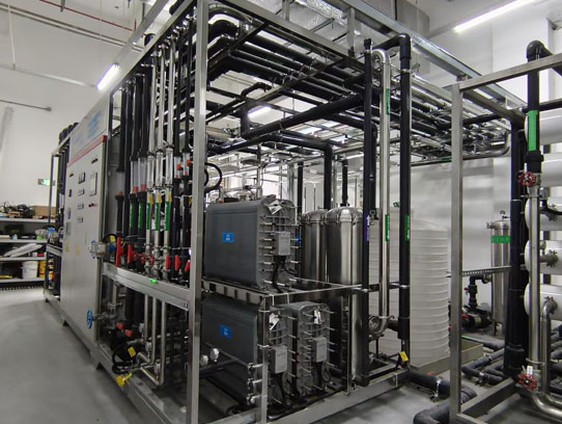
采样阀的位置也要在图纸阶段定好,装在用水点,别装在供水站出口。两边数据对不上的时候,你就知道这个阀门值多少钱了。
运行成本到底怎么算
拿一台5t/h的配置说,主机功率大概15~20kW,加上计量泵、在线仪表,按综合电价折下来,每吨水的电费几块钱。膜更换、药剂、耗材摊进去,综合运行成本多数项目在4~8元/吨这个区间。精确数字得看原水水质单——硬度越高,预处理那一段的药和树脂再生成本越高。这笔账要是拿不准,直接拨咨询热线:13631765076,把原水报告发过来,帮你算清楚。
验收和日常监控,怎么做不吃亏
建议在用水点装在线电阻率仪和颗粒计数器,数据保留至少三个月,验收时双方都有据可查。交机那几天连测三天全指标,夏季高温或长假后再复测一轮,稳定性才算真验过。行业里的应用案例基本都是这么操作的,现场案例里也有完整的水质跟踪记录可以参考。
常见问题
隔膜产线用一级RO行不行?
清洗段凑合能过,涂布配浆基本够不着。想省事就上EDI,别赌。
EDI模块一般多久换一次?
正常维护3~5年,预处理做得糙的话,两年内坏掉的也不少见。命是前置给它的。
浓水是不是只能排掉?
别排,可惜了。回流进预处理或者兑进清洗水,立刻就有回用价值。
清洗水没问题,涂布线怎么还出瑕疵?
十有八九是管网死水或者水箱二次污染。去用水点取样,别只看设备出口。
产线扩建时旧设备还能扩容吗?
多数能,膜堆和EDI留了模块位就行。具体要现场看管路和占地,拿不准的拨咨询热线:13631765076问一句。
隔膜这个行业的水,说复杂不复杂,说简单也真不简单,就一条:稳定压倒一切。把稳定性设计进系统里,后面就省心多了。
2026年11月04日