
碳纤维生产纯水设备怎么配:原丝水洗、炭化清洗与上浆工段的水质要求及工艺选型
碳纤维厂里最贵的废料,往往不是操作失误造成的,是水。有家做原丝的客户,凝胶丝水洗之后表面总有零星斑点,一开始怀疑凝固浴配比,追了一个多月,最后在里屋的水箱里找到答案——清洗水硬度波动,钙镁沉积在丝表面上,一烘就是点。两吨原丝,说没就没了。
原丝水洗、炭化清洗、上浆,各工段在挑水的什么毛病
原丝水洗段最在意电导率和铁。铁离子一高,丝色发黄,后道炭化直接显色差,这条基本是硬杠杠。水洗水电导率多数控制在5μS/cm以内,讲究的厂子做到1μS/cm。炭化后的清洗段水用量不大,但颗粒物要低,不然丝束表面留痕,上浆的时候附着不匀。上浆剂调配这一段,水既是溶剂也是载体,有机物和菌落得压住,不然浆液放两天就变味。
| 工段 | 关键指标 | 常规范围 |
|---|---|---|
| 原丝水洗 | 电导率≤1~5μS/cm、铁≤0.05mg/L | RO+EDI |
| 炭化后清洗 | 颗粒、电导率≤1μS/cm | EDI+抛光 |
| 上浆剂调配 | TOC低、菌落控制 | 纯水+紫外杀菌 |
工艺怎么搭?双级RO加EDI是主流
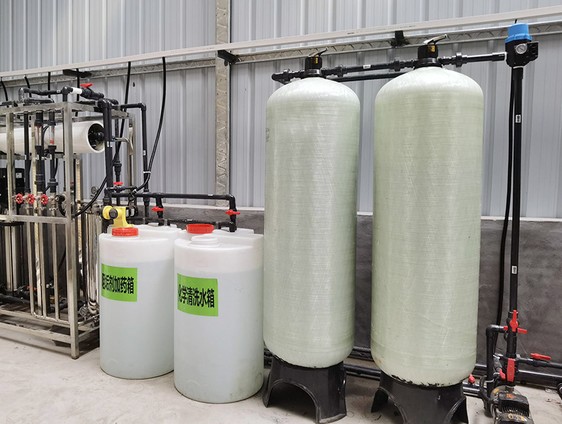
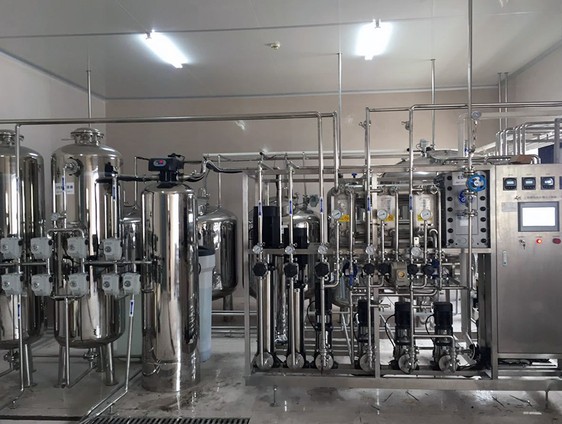
碳纤维厂多数建在园区,原水是市政自来水或者园区供水,硬度中等。做法上,先砂炭过滤,再双级RO,后头配EDI,出水就能稳在0.1μS/cm以下。上浆调配要是还要更纯,就串一段超纯水设备抛光,电阻率18MΩ·cm都能做得到。水洗段单独走一股纯水设备出来的水,够用还省钱,没必要全厂一个标准供水。
这里有个选型误区要提一下。不少客户拿着单级RO的报价单来比,觉得便宜一半。真跑起来才知道,原水一波动单级RO扛不住,EDI进口电导率一高,模块电流拉满还压不住出水,最后还是得回头加膜。一步到位比返工划算,这话在碳纤维行业尤其对。
铁离子和材质,两个容易忽视的点
铁离子的来源往往不在原水,在管路。老车间的碳钢管、锈蚀的阀门,都是铁的来源。碳纤维厂的水系统,后段管路建议全部走UPVC或者不锈钢316L,别在材质上省钱。水箱用PE或者304以上,呼吸器加滤膜,不然菌落和粉尘两个一起找上门。
浓水这一块也别浪费,回流进前端砂滤反洗和循环补水,中水回用设备这类配法在碳纤维园区跑得挺多,回收率一般能到70%~74%。水费一年下来省的不是小数。
耗材与日常维护清单,建厂时就该列出来
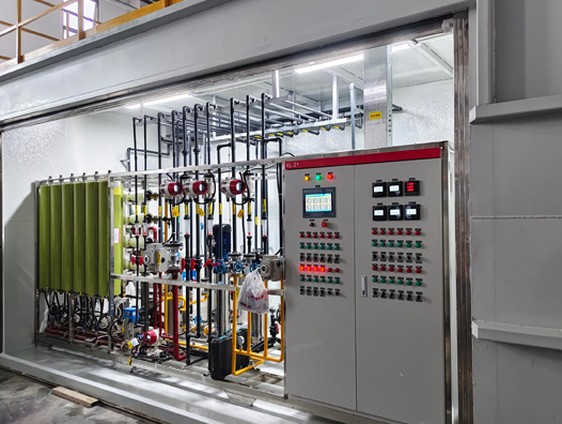
砂炭滤料一到两年换一次,精密滤芯两三个月一换,EDI模块看电流和压差状态评估,通常三年上下。树脂再生用的酸碱,园区统一采购能省不少。这些耗材在建厂预算里就该列进去,别等设备带病运行了才想起补货。巡检做成日检表,电导率、压差、药箱液位三样每天抄一遍,两分钟的事,能提前一周发现趋势变化。
膜清洗别等产水量掉够了再做。压差升高15%~20%就该安排化学清洗,清洗液温度控制住,过热一次膜就洗废了,这个学费不该交。
运行成本,拿一条10t/h的线说
双级RO加EDI的10t/h系统,主机功率25~30kW,电费折每吨水三四块钱,膜和EDI模块按三年摊,加上药剂,综合成本大概5~9元/吨。冬天北方车间低温,进水温每降一度,RO产水量掉2%~3%,这个账冬天要单算。有现场数据要对的,拨咨询热线:13631765076,报上你的原水全分析单,给你按实际工况拆。
常见问题
原丝水洗水非要EDI吗?砂炭加RO不行?
要求电导率5μS/cm以内的话,单RO多数够不到,尤其夏季。加EDI保险,也省心。
上浆剂调配水要不要除菌?
要。浆液放两天变味,多数是菌落在作怪,紫外加定期巴氏清洗基本能压住。
炭化车间高温,设备放室外行吗?
仪表和EDI模块别放室外,泵和膜壳没事。温度一高,仪表漂移,出水数据就不可信了。
水洗段的排水能回用吗?
能,回流做砂滤反洗或者循环补水,这是很多厂在跑的路子,投入不大见效快。
设备验收要测哪些指标?
电导率、铁、颗粒、TOC四项必测,连测三天。指标和应用案例里列的对不上,先别签验收单,拨咨询热线:13631765076来说。
碳纤维这条水线,前期设计多花一周,后面省的是真金白银和批量废丝。选型这事,宁可前期多问几家。
2026年11月04日