
钠离子电池正极材料生产线超纯水设备选型与水质标准
钠离子电池作为锂离子电池的重要补充路线,凭借钠资源储量丰富、成本低廉、低温性能好和安全特性突出等优势,正在储能、两轮车、启停电源和A00级电动车领域快速放量。正极材料是钠离子电池成本占比最大的部件,其生产过程中的水质控制直接影响材料的一致性与电化学性能。本文围绕钠离子电池正极材料生产用水需求,系统介绍超纯水设备的选型思路与水质标准。
一、钠离子电池正极材料工艺用水特点
钠离子电池正极材料主流的层状氧化物路线(如NaNiFeMnO₂)和普鲁士蓝类化合物路线均涉及共沉淀、洗涤、干燥和烧结等工序。共沉淀反应对金属盐溶液的纯度要求很高,洗涤工序则需用大量高纯水去除材料表面残留的钠盐、硫酸盐和微量过渡金属离子。若洗涤用水电导率超标,残留在材料颗粒间的杂质会在后续烧结过程中引发晶格畸变,导致材料容量衰减和循环寿命下降。
与锂电三元正极类似,钠电正极材料清洗与配料用水通常要求电阻率≥10MΩ·cm,关键工位要求达到18.2MΩ·cm。此外,水中硅、铁、钙、镁等离子会被材料颗粒吸附,影响产品纯度,因此对离子含量有严格限制。
二、钠离子电池超纯水系统核心水质指标
2.1 主要水质参数要求
| 指标项目 | 控制限值 | 说明 |
|---|---|---|
| 电阻率 | ≥18.2MΩ·cm(25℃) | 关键工位,对应电导率≤0.055μS/cm |
| 电导率 | ≤1μS/cm(配料水) | 一般工位用水 |
| TOC | ≤20μg/L | 有机污染物总量 |
| 硅(SiO₂) | ≤5μg/L | 防止硅垢与颗粒污染 |
| 钠离子 | ≤1μg/L | 避免引入额外钠源 |
| 铁/铜离子 | 各≤0.5μg/L | 过渡金属污染控制 |
| 颗粒物 | ≥0.1μm颗粒≤10个/mL | 微细颗粒控制 |
| 细菌 | <10CFU/mL | 微生物控制 |
2.2 不同工位水质分级
正极材料车间用水可分为三级:一般冲洗水(电导率≤10μS/cm,用于地面和设备冲洗)、工艺配料水(电阻率≥5MΩ·cm,用于溶液配制)和关键清洗水(电阻率≥18.2MΩ·cm,用于最终洗涤)。分级供水可以显著降低制水成本,避免所有工位都配置高规格超纯水造成浪费。
三、钠离子电池超纯水制备工艺路线
推荐采用「原水箱→多介质过滤→活性炭过滤→软化→精密过滤→一级RO→二级RO→EDI→紫外杀菌→终端精滤→用水点」的完整工艺。其中预处理段保障RO膜进水SDI≤3、余氯≤0.05mg/L;双级反渗透将TDS从200~500mg/L降至1mg/L以下;EDI电去离子装置连续产水电阻率稳定在15~18MΩ·cm;终端抛光混床(视需要)将电阻率提升至18.2MΩ·cm。
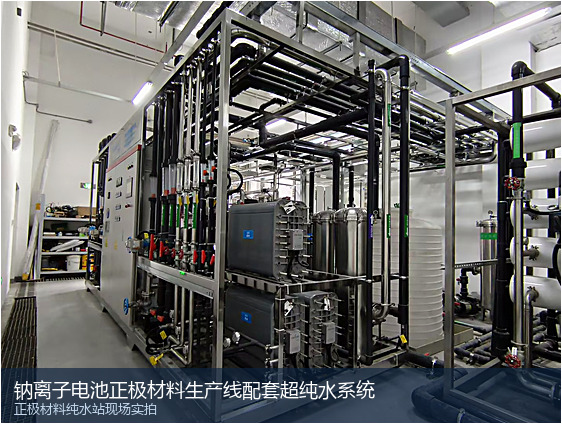
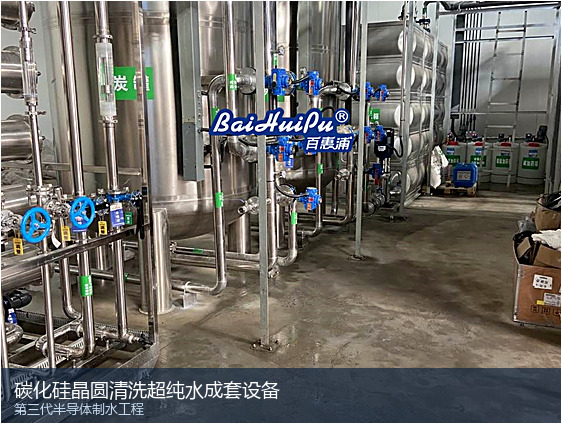
钠离子电池正极材料生产线配套超纯水系统现场
对于已有市政自来水的工厂,系统回收率通常设计为70%~75%,通过浓水回用可提升至85%以上。产水规模根据正极材料产能测算:每吨层状氧化物正极材料约需纯水8~15m³,一个年产2万吨的正极材料基地,纯水需求约为20~40m³/h,需配置两套以上并联机组保障连续供水。
四、钠离子电池超纯水设备选型参数参考
| 参数项目 | 参考数值 | 说明 |
|---|---|---|
| 产水量 | 5~40m³/h | 根据正极材料产能与工艺水单耗测算 |
| 进水水质 | 市政自来水,TDS≤500mg/L | 需满足预处理进水条件 |
| 产水水质 | 电阻率≥18.2MΩ·cm | 关键清洗工位 |
| 系统回收率 | ≥75%(含浓水回用) | 降低水耗 |
| 控制方式 | PLC+触摸屏全自动 | 支持水质在线监测与报警 |
| 运行成本 | 约3~8元/m³ | 含水、电、耗材与人工 |
| 占地 | 30~120㎡(含水箱) | 视产水规模而定 |
选型时还需结合当地水质特点:若原水硬度偏高,软化器需加大设计余量;若原水含铁锰,需增设除铁锰过滤器;若原水TDS>800mg/L,可考虑增加一级RO或采用浓水部分循环。纯水设备选型文章中对选型方法论有更系统阐述,可参考。
五、系统运行维护与水质监测
钠离子电池超纯水系统的日常维护重点包括:预处理滤料每周反洗、RO膜每3~6个月化学清洗、EDI模块定期消毒、终端滤芯每3~6个月更换。水质监测上,应在EDI产水端和关键用水点安装在线电阻率仪,实时掌握水质波动;每周取样检测TOC、硅、钠离子和细菌,形成水质台账,满足客户审厂与体系审核要求。
百惠浦可为钠离子电池材料企业提供从方案设计、设备制造到安装调试、运维托管的一站式服务,设备已在多个新能源材料项目中稳定运行,相关经验可参考新能源行业应用专题。
如需获取钠离子电池正极材料超纯水系统设计方案与设备报价,欢迎联系百惠浦。咨询热线:13631765076(微信同号),专业技术团队将根据您的产能规划与当地水质,提供定制化解决方案与运行成本测算。
六、常见问题解答(FAQ)
Q1:钠离子电池正极材料为什么必须用高纯水?
正极材料共沉淀与洗涤工序对离子纯度极其敏感,水中钙、镁、铁、硅等离子会残留在材料颗粒表面,烧结后引发晶格缺陷,直接拉低材料容量与循环寿命。使用电阻率≥18.2MΩ·cm的超纯水可最大限度排除离子干扰。
Q2:年产2万吨正极材料需要多大的纯水系统?
按每吨材料纯水单耗8~15m³估算,2万吨年产能对应纯水需求约20~40m³/h。建议按峰值需求预留20%余量,并配置双机组轮换运行,保障连续供水不中断。
Q3:双级RO+EDI和RO+混床方案怎么选?
EDI连续运行、无需酸碱再生、自动化程度高,综合运行成本更低,推荐作为主流配置;混床适合小水量或对投资敏感的项目,但需定期酸碱再生,存在废酸碱排放。两者也可组合,EDI出水后接抛光混床冲击18.2MΩ·cm。
Q4:钠电池用水和锂电池用水标准一样吗?
整体框架一致,均要求高电阻率与低TOC、低金属离子。钠电材料对钠离子本底有特殊关注(避免引入额外钠源),锂电则更关注锂离子背景。实际指标需结合材料体系与客户要求确定。
Q5:超纯水系统回收率怎么提升到85%以上?
将RO浓水回收到原水箱或预处理前段重新处理,并优化RO运行压力与回收率设置,配合浓水部分循环,可将系统综合回收率从75%提升至85%以上。注意浓水回用比例过高会升高进水TDS,需平衡电耗与膜寿命。
2026年09月17日